
Huwag mag -atubiling makipag -ugnay kapag kailangan mo kami!
 Home / Balita / Balita sa industriya / CNC Turning and Milling Machine: Paano Ito Gumagana, Mga Benepisyo, at Gabay sa Pagpili
CNC Turning and Milling Machine: Paano Ito Gumagana, Mga Benepisyo, at Gabay sa Pagpili
 2026.09.09
 Balita sa industriya
Ang isang job shop ay nakakakuha ng quote request para sa 500 stainless-steel shafts. Ang bawat baras ay nangangailangan ng panlabas na diameter na nakabukas, isang sinulid sa isang dulo, at isang cross-drilled hole malapit sa balikat. Sa isang hiwalay na lathe at machining center, ang bawat bahagi ay na-load nang dalawang beses at muling na-re-reference nang dalawang beses. Sa isang CNC turning at milling machine , ang baras ay naka-clamp nang isang beses; ang turret ay nagbabago mula sa turn tool sa isang driven drill, ang spindle ay nakakandado sa tamang anggulo, at ang butas ay pinutol bago umalis ang bahagi sa chuck. Ang nag-iisang clamping na iyon ay ang buong kaso ng negosyo.
Umiiral ang mga turning-milling machine upang isara ang lumang agwat sa pagitan ng flexibility ng proseso at katumpakan ng pag-setup. Ipinapaliwanag ng gabay na ito kung paano gumagana ang klase ng makina, kung aling mga detalye ang talagang nagpapasya kung ang isang modelo ay akma sa iyong mga bahagi, at kung ano ang ibe-verify bago ka mag-order.
Ano talaga ang ginagawa ng CNC turning at milling machine
Direktang nakasaad: ito ay isang CNC horizontal lathe platform na may idinagdag na live na tooling. Ang workpiece ay umiikot pa rin para sa mga operasyon ng pag-ikot, ngunit kapag ini-lock ng C-axis ang spindle sa isang tumpak na posisyong angular, independiyenteng umiikot ang mga tool sa turret at maaaring mag-mill, mag-drill, mag-tap, o maglagay ng mga feature sa parehong clamping. Dahil ang bahagi ay hindi na muling na-chuck, ang bawat machined feature ay nagbabahagi ng parehong clamping datum.
Ang nagiging pundasyon
Ang kama, headstock, chuck, at turret ay gumagana tulad ng isang kumbensyonal na CNC lathe: ang mga tool sa pagliko ay humahawak sa mga panlabas na diameter, mukha, uka, sinulid, at panloob na butas sa mataas na rate ng pagtanggal ng metal. Ang isang hilig na kama ay nagbibigay-daan sa mga chips na mawala sa cutting zone at nagdaragdag ng structural rigidity, na direktang nagpapakita sa surface finish sa mabibigat na pass.
Ang kakayahan sa paggiling
Ang mga gamit na hinimok ay nagbibigay sa turret ng sarili nitong bilis ng pag-ikot ng pagputol. Kasama ng C-axis spindle positioning, ang makina ay maaaring mag-machine flat, cross hole, keyways, slots, at off-center bores na minsan ay nangangailangan ng hiwalay na machining center. Ang karagdagan na ito ay kung ano ang nagko-convert ng isang solong-prosesong lathe sa isang kumpletong istasyon ng pagproseso.
Isang setup, isang reference
Ang epekto sa pagpapatakbo ay higit na mahalaga kaysa sa teknikal na detalye: inaalis mo ang error na lumalabas sa tuwing ang isang bahagi ay hindi naka-clamp at muling nire-reference. Ang concentricity sa pagitan ng mga naka-turn at milled na feature ay kinokontrol ng machine geometry sa halip na sa pamamagitan ng paghatol ng operator, at ang unang bahagi ng isang batch ay tama na sa halip na maghintay ng trial cut.
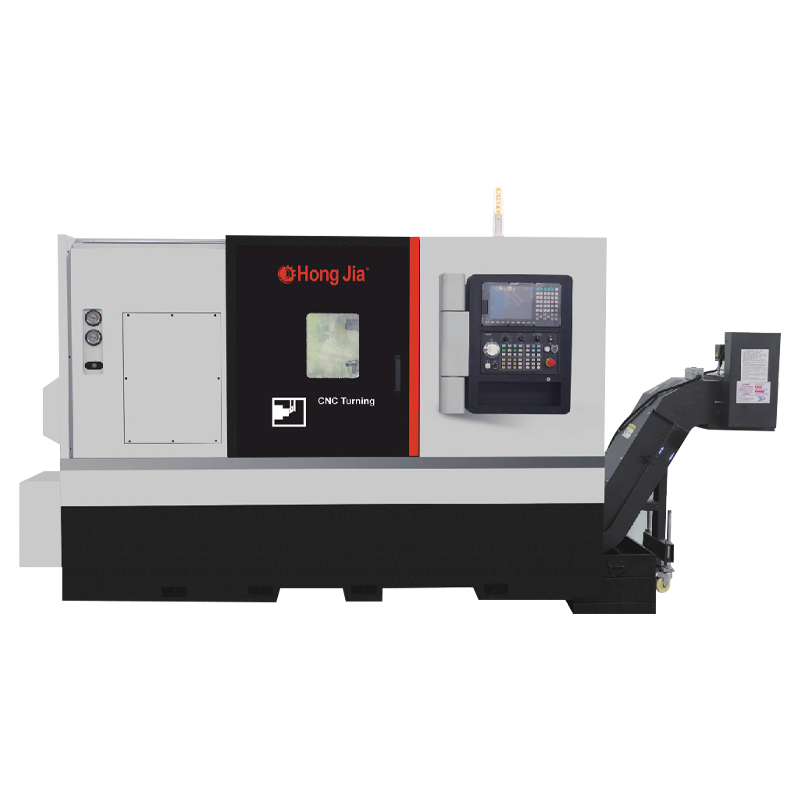
Hongjia CNC's T36P pahalang na pagliko sa gitna ay isang direktang halimbawa ng kategorya: ang nakaplanong pagkakasunud-sunod ng tooling nito ay sumasaklaw sa pagliko, pagbabarena, at pagbubutas sa isang ikot ng programa nang hindi gumagalaw ang bahagi sa pagitan ng mga makina.
Ang anim na detalye na magpapasya kung ito ay akma
Ang isang sales sheet ay maaaring maglista ng dalawampung parameter. Sa pagsasagawa, anim sa kanila ang tumutukoy kung ang makina ay maaaring hawakan ang iyong mga bahagi, gupitin ang iyong materyal, at matugunan ang iyong mga pagpapaubaya. Ihambing muna ang mga numerong ito, bago tumingin sa mga opsyonal na feature.
| Parameter | Ano ang ibig sabihin nito | Karaniwang mid-size na halaga | Bakit ito mahalaga |
|---|---|---|---|
| Max na diameter ng pag-ikot | Pinakamalaking workpiece swing na nag-aalis ng kama, tooling, at daloy ng chip | 350–500 mm | Ang mga flanged parts at custom na jaws ay nangangailangan ng headroom |
| Ang haba ng pagliko | Pinakamahabang bahagi na maaaring suportahan ng makina sa pagitan ng mga sentro | 500–1,500 mm | Ang mas mahabang shaft ay nangangailangan ng mas mahabang kama o ibang modelo |
| Bilis ng spindle | Pinakamataas na bilis ng pag-ikot ng pangunahing suliran | 4,500–6,000 rpm | Ang maliit na diameter na pagtatapos ay maaari lamang maabot ang mahusay na bilis ng ibabaw sa mataas na rpm |
| Hinihimok na mga istasyon ng tool | Bilang ng mga posisyon ng turret na may kakayahang magpatakbo ng mga live na tool na umiikot | 8–14 na istasyon | Hinahayaan ng mas maraming live na istasyon ang isang programa na kumpletuhin ang higit pang mga operasyon |
| Resolusyon ng C-axis | Pinakamaliit na angular positioning step ng spindle | 0.001° | Ang pinong resolution ay nagpapanatili ng mga cross hole at flat sa tamang anggulo |
| Katumpakan ng pagpoposisyon | Nauulit na linear na katumpakan ng mga sliding axes | ±0.005–0.01 mm | Direktang nililimitahan kung aling mga pagpapaubaya sa pagguhit ang maaari mong hawakan |
Para sa karamihan ng mga job shop, ang isang mid-size na pahalang na sentro ng pagliko na may humigit-kumulang 400–500 mm na maximum na diameter ng pagliko at humigit-kumulang isang metro ng haba ng pagliko ang praktikal na punto ng pagsisimula. Kung malinaw na nasa loob ng mga dimensyong iyon ang iyong mga bahagi, piliin ang mas magaan na frame at i-invest ang naka-save na badyet sa tooling o automation.
Piliin ang configuration mula sa bahagi, hindi ang brochure
Para sa halos bawat mamimili, ang praktikal na panuntunan ay: bilhin ang pinakamaliit na makina na maaaring hawakan ang mga bahaging pinapatakbo mo ngayon kasama ang karamihan sa mga bahaging iyong sinipi, na ang lahat ng mga operasyon ay nakumpleto sa isang pag-clamping. Ang isang mas malaking frame kaysa sa kinakailangan ay nagkakahalaga ng pera, espasyo sa sahig, at kahit na pagputol ng pagganap sa maliliit na workpiece.
1
Sukatin ang tunay na sobre
Ang maximum na diameter ng pagliko at distansya sa gitna ay dapat sumasakop sa iyong pinakamalaking bahagi kasama ang taas ng panga at diskarte sa tool. Ang isang flanged shaft ay nagbabago ng pangangailangan nang higit sa iminumungkahi ng nominal na diameter nito, kaya sukatin ang natapos na blangko, hindi ang pangunahing sukat ng drawing.
2
Itugma ang kapangyarihan sa materyal
Ang mga stainless, heat-treated, at high-hardness na haluang metal ay nangangailangan ng spindle torque at structural rigidity nang higit sa pinakamataas na bilis. Suriin ang na-rate na torque sa bilis ng pagpapatakbo sa halip na ang pinakamataas na lakas ng kabayo, dahil iyon ang bilang na namamahala sa tunay na pagganap ng roughing.
3
Bilangin ang mga tampok na nangangailangan ng hinimok na mga tool
Ang mga cross hole, flat, keyway, slot, at sira-sira na butas ay nangangailangan ng live station at C-axis function. Mag-iwan ng mga ekstrang live na istasyon sa turret para sa mga trabaho sa hinaharap; ang pagkakaiba sa pagitan ng kakayahang mag-quote ng isang bagong bahagi o pagtanggi dito ay madalas na isang hinihimok na posisyon.
4
Planuhin ang antas ng automation
Binibigyang-katwiran ng mga high-volume na batch ang dalawahang spindle o awtomatikong paglipat ng workpiece. Ang pinaghalong short-run na produksyon ay mas mahusay na pinaglilingkuran ng isang karaniwang turret na may hinimok na mga tool at mabilis na pagbabago. Ang buong pagkakasunud-sunod ng desisyon — sobre, materyal, tampok, laki ng batch — ay sakop sa aming hiwalay na gabay sa paano pumili ng pahalang na CNC turning at milling machine .
Para sa mga kumplikadong shaft na nangangailangan ng machining sa magkabilang dulo, ang isang dual-spindle na awtomatikong docking configuration ay maaaring makabawas ng kabuuang cycle ng oras dahil ang workpiece ay direktang lumilipat mula sa isang spindle patungo sa isa pa nang walang karagdagang setup. Ang NC106DS ng Hongjia ay binuo sa paligid ng prinsipyong ito.
Makatotohanang mga inaasahan sa katumpakan
Ang katumpakan ay isang ugnayan sa pagitan ng mga naka-machine na feature, hindi isang numero sa isang test report. Ang pinakamatibay na dahilan para pumili ng pinagsamang turning-milling machine ay ang pagkakapare-pareho na nilikha ng isang clamping.
0.01–0.02 mm Karaniwang runout sa pagitan ng nakaliko at giniling na mga tampok sa isang mahigpit na hawak na bahagi
H7 Ang bore tolerance ay regular na nakakamit gamit ang magandang boring sa parehong setup
Ra 0.8–1.6 µm Ibabaw na tapusin mula sa karaniwang pagliko; ang isang finishing pass ay makakapagpababa pa nito
Ipinapalagay ng mga halagang ito ang isang matibay na workpiece, naaangkop na insert geometry, at isang makina sa makatwirang kondisyon. Hindi sila hahawak sa manipis na pader na mga bahagi o may mahahabang tool na nagpapalihis: ang makina ay nagbibigay ng potensyal, ngunit ang disenyo ng bahagi at ang proseso ang magpapasya sa huling resulta.
Pinagsamang makina o ang ruta ng dalawang makina?
Ang desisyon ay simpleng sabihin: piliin ang pinagsamang makina kapag ang iyong mga bahagi ay umiikot ngunit may kasamang mga tampok na nangangailangan ng paggiling o pagbabarena. Ang dedikadong purong high-volume na pagliko at malalaking prismatic milling ay nananatiling mas mahusay sa magkahiwalay na makina. Ang pagpili ay nakasalalay sa kung ano talaga ang hitsura ng karamihan sa iyong mga batch.
Piliin ang paggiling kung kailan
- May mga cross hole, flat, keyway, o off-center bores ang mga bahagi
- Nasa drawing ang concentricity sa pagitan ng naka-on at milled na feature
- Iba-iba ang mga laki ng batch at ang oras ng pag-setup ang tunay na bottleneck
- Sikip ang espasyo sa sahig at maaaring palitan ng isang makina ang dalawa
Pumili ng hiwalay na mga makina kapag
- Ang mahabang produksyon ay halos purong pagliko
- Kailangan mo ng napakalaking milling envelope para sa malalaking prismatic parts
- Mayroon ka nang idle capacity sa magkabilang panig
- Ang mabigat na pag-aalis ng stock sa paggiling ay magpapahirap sa turret ng pinagsamang makina
Isang kapaki-pakinabang na modelo ng pag-iisip: bawat pagbabago ng paglo-load ng makina ay pinagmumulan ng error. Ang isang turn-mill center ay nag-aalis ng tatlo o apat na loading bawat bahagi, at para sa halo-halong short-run na trabaho, ang bawat tinanggal na loading ay direktang tubo.
Ano ang dapat i-verify bago ka mag-order
Ang listahan ng detalye ay mahalaga lamang kung maihahatid ng tagagawa ang configuration at tumayo sa likod nito. Itanong ang mga tanong na ito at isulat ang mga sagot.
- Custom na configuration: maaari bang iangkop ang saklaw ng bilis ng spindle, layout ng turret, coolant system, at paghawak ng chip sa iyong mga bahagi?
- Pamantayan sa pagtanggap: paano sinusuri ang makina laban sa sarili mong workpiece bago ihatid?
- Karanasan at output: nakapaghatid ba ang pabrika ng mga maihahambing na makina? Ang sariling mga numero ng kumpanya ay naglalarawan ng higit sa 20 taon ng karanasan sa industriya, isang taunang output ng humigit-kumulang 1,000 mga makina, at higit sa 500 mga pag-install ng customer.
20 Mga taon ng karanasan sa industriya
1,000 Mga makina na ginawa bawat taon
500 Mga pag-install ng customer
Isang profile ng tagagawa tulad ng Pagpapakilala ng kumpanya ng Hongjia CNC ay isang makatwirang panimulang punto, ngunit ang iyong sariling pagsubok na bahagi ay ang tunay na sanggunian. Humingi ng isang cutting test na may isang kinatawan ng workpiece; ang resulta ay nagsasabi sa iyo ng higit sa anumang brochure.
Para sa produksyon ng shaft at bushing sa matataas na volume, ginagamit ng NC110DY ng Hongjia ang high-production na configuration nito upang paikliin ang mga tagal ng pag-ikot, na eksaktong uri ng opsyon na tuklasin kapag umaakyat ang bilang ng batch sa libo-libo.
Bilhin ang makina na akma sa mga bahaging mayroon ka ngayon at nag-iiwan ng margin para sa mga bahaging sisipiin mo bukas. Ginagawa ng tamang CNC turning at milling center ang gawain ng dalawang makina nang hindi hinihiling sa operator na muling i-clamp ang isang magandang bahagi.
