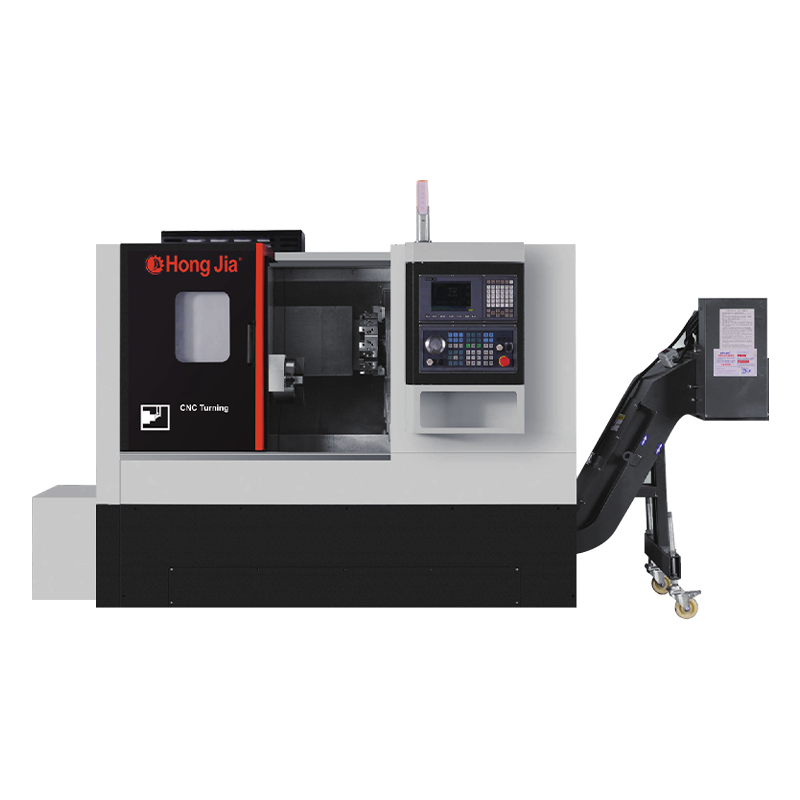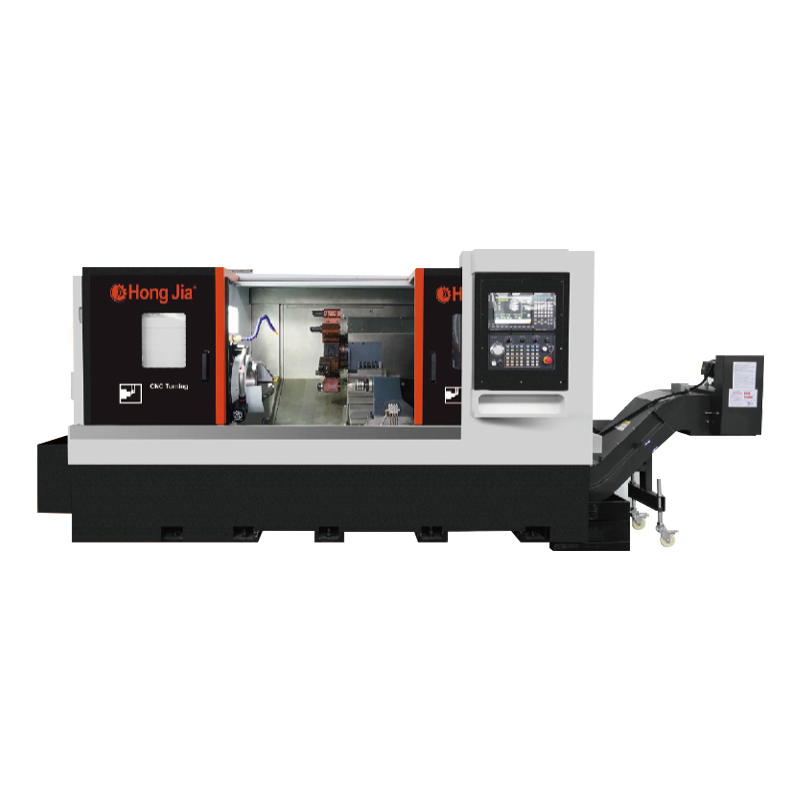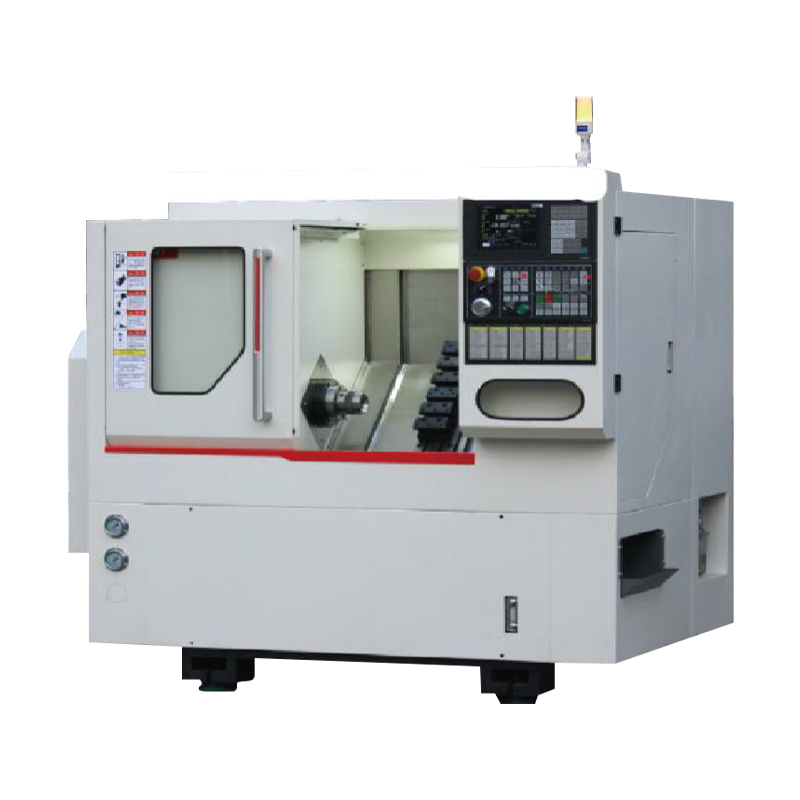


Ang isang lathe ay umiikot sa workpiece habang ang cutting tool ay umuusad dito. Kabaligtaran ang ginagawa ng milling machine: umiikot ang cutter habang nananatiling naka-clamp ang workpiece sa mesa. Ang nag-iisang kinematic difference na iyon ang nagtutulak sa halos lahat ng iba pang contrast sa pagitan ng dalawang uri ng makina — ang mga hugis na ginagawa nila, ang mga operasyong ginagawa nila, ang trabahong kailangan nila, at ang paraan ng pagpaplano ng produksyon sa kanilang paligid.
Kung ikaw ay bibili ng CNC equipment para sa isang machine shop o isang production department, ang pagkakaibang ito ay dapat na iyong panimulang punto. Piliin ang tamang prinsipyo ng makina at ang iba pa — bilis ng spindle, paglalakbay sa axis, tooling, mga opsyon sa pag-automate — ay nasa lugar sa paligid ng mga bahaging ginagawa mo. Maling pumili at mahihirapan ang makina sa iyong mga piyesa, gaano man kahusay ang control system nito.
Ipinapaliwanag ng gabay na ito ang pagkakaiba sa pagitan ng mill at lathe mula sa praktikal na pananaw sa shop-floor, kabilang ang mga pangunahing paghahambing, karaniwang mga application, at ang logic sa pagpili na aktwal na ginagamit ng mga mamimili ng kagamitan.
Ang Prinsipyo ng Paggawa: Aling Bahagi ang Umiikot?
Sa isang lathe, ang workpiece ay naka-mount sa isang chuck, isang collet, o sa pagitan ng mga sentro. Ang spindle ay umiikot sa bahagi sa bilis ng pagputol habang ang isang single-point cutting tool, na hawak sa isang turret o tool post, ay gumagalaw sa kahabaan ng X at Z axes upang alisin ang materyal. Dahil ang bahagi mismo ay umiikot, ang bawat tampok na ginawa sa isang karaniwang lathe ay natural na concentric sa spindle axis. Ang mga shaft, flanges, threaded studs, bearing seats, at pulleys ay lahat ay ginawa ayon sa umiikot na workpiece na prinsipyong ito.
Sa isang milling machine, ang pag-aayos ay baligtad. Ang workpiece ay naka-clamp sa machine table, at ang isang umiikot na multi-point cutter ay gumagalaw sa iba't ibang axes - karaniwang X, Y, at Z, na may mga karagdagang rotary axes sa mas advanced na mga machining center. Dahil hindi umiikot ang workpiece, maaaring lapitan ito ng tool mula sa anumang direksyon at makabuo ng mga flat face, slots, pockets, angled feature, at kumplikadong three-dimensional na contour.
Ang praktikal na kahihinatnan ay simple: ang isang lathe ay lumilikha ng simetrya sa paligid ng isang rotation axis, habang ang isang mill ay lumilikha ng mga tampok na tinutukoy sa mga eroplano at datum. Ang mga bilog na bahagi ay samakatuwid ay nakabukas; Ang mga bahaging hugis bloke o hugis plato ay giniling.
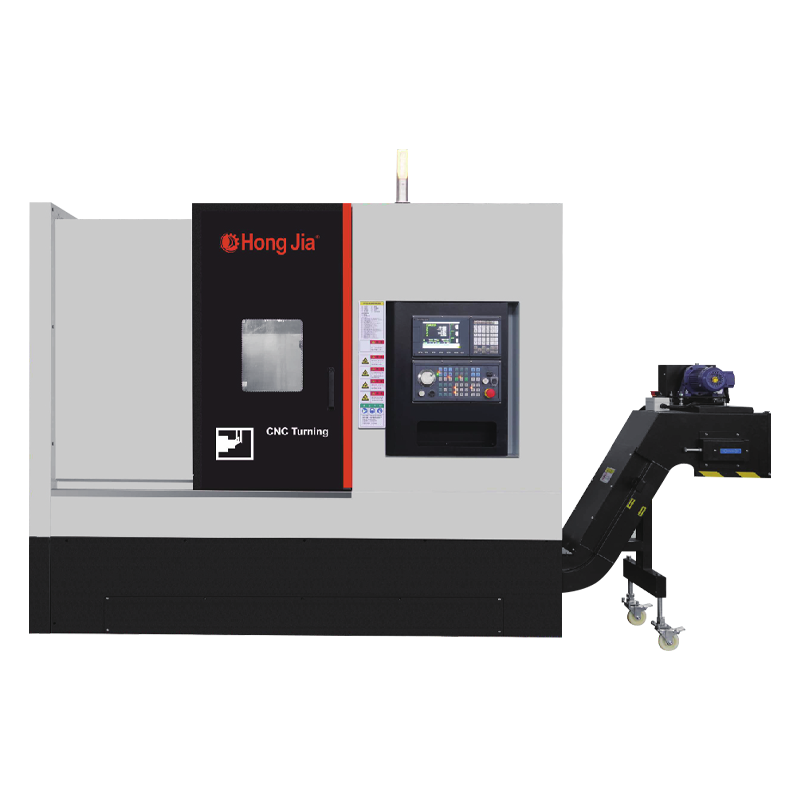
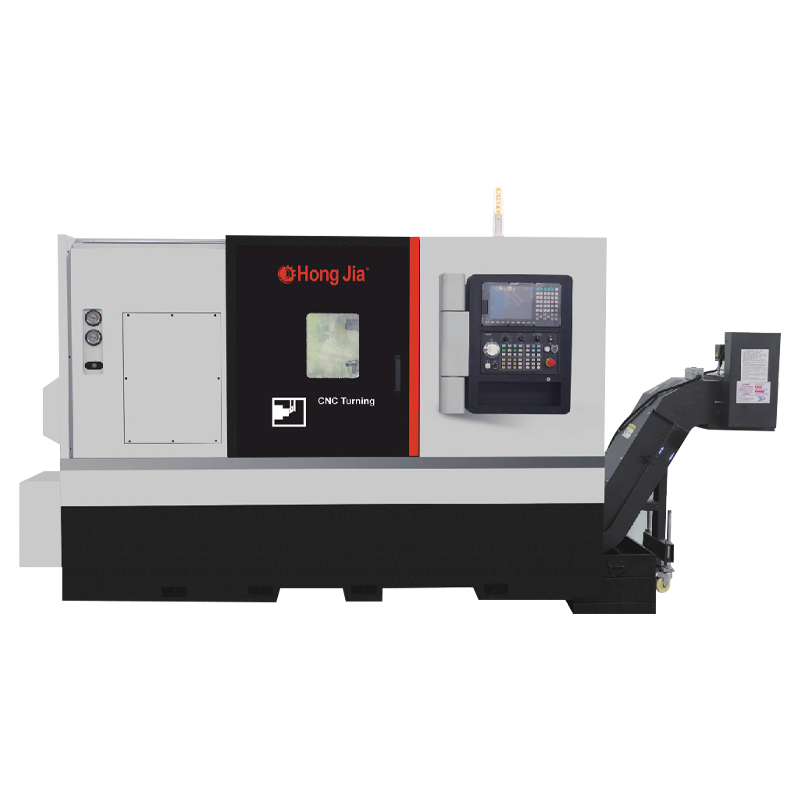
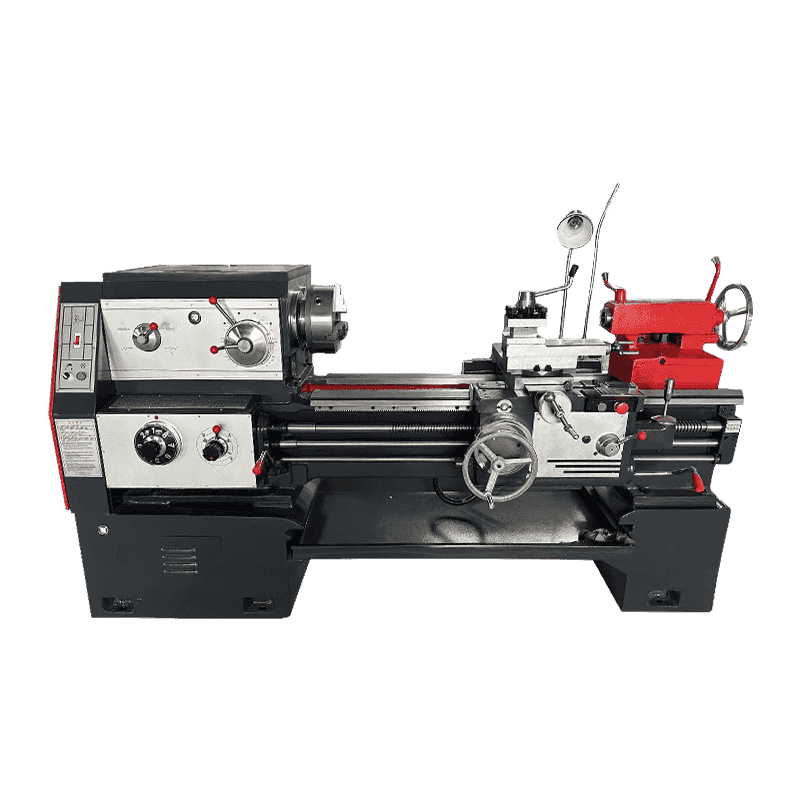
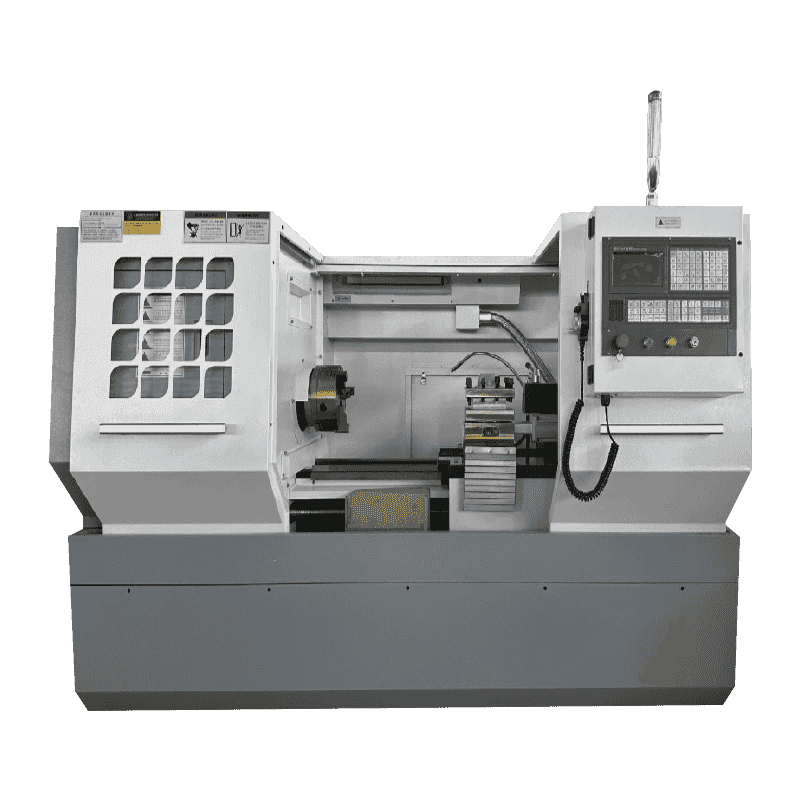 CK6140 High-Precision CNC Horizontal Lath para sa Shaft at Disc Machining Ang lathe na ito ay perpekto para sa bilog, simetriko na mga bahagi tulad ng mga shaft at disc. Ang katumpakan ng axis na sinuri ng laser nito at ang matibay na cast bed nito ay nagsisiguro ng matatag na katumpakan, na ginagawa itong praktikal na pagpipilian kapag nangingibabaw ang mga operasyon sa iyong workflow. Tingnan ang Produkto →
Mill vs Lathe: Mga Pangunahing Pagkakaiba sa Isang Sulyap
Ang talahanayan sa ibaba ay naghahambing sa dalawang makina na magkatabi upang ang contrast sa pagpapatakbo ay madaling suriin.
| Punto ng Paghahambing | Lathe | Milling Machine |
|---|---|---|
| Pangunahing galaw | Umiikot ang workpiece | Ang tool sa paggupit ay umiikot |
| Uri ng tool | Single-point cutting tool | Multi-point rotating cutter |
| Karaniwang bahagi ng geometry | Bilog at axisymmetric | Prismatic na may mga patag na mukha at butas |
| Mga karaniwang operasyon | Pagliko, pagharap, sinulid, nakakainip, nag-ukit | Paggiling ng mukha, pagtatapos ng paggiling, pagbabarena, pag-tap, pag-contour |
| Workholding | Chuck, collet, mga sentro | Bisyo ng makina, mga clamp, mga kabit |
| Pinakamahusay na angkop para sa | Mga shaft, bushings, pulleys, flanges, singsing | Mga bracket, housings, molds, manifolds, plates |
Bahagi ng Geometry: Mga Round na Bahagi kumpara sa Prismatic na Bahagi
Kung ang isang workpiece ay may axis ng pag-ikot at maaaring hawakan sa isang chuck, ito ay halos palaging isang trabaho sa lathe. Ang mga motor shaft, drive pulley, bushing, hydraulic fitting, sinulid na rod, at valve stem ay mahusay na ginawa sa CNC lathes at turning centers. Ang umiikot na workpiece ay nagpapanatili ng malakas na concentricity sa pagitan ng lahat ng naka-diameter, at ang single-point na pag-ikot ay nag-iiwan ng makinis, pare-parehong ibabaw na finish na mahirap itugma sa anumang iba pang proseso ng pagputol.
Ang mga makinang panggiling ang pumalit kapag ang bahagi ay binubuo ng mga patag na ibabaw, tumpak na mga pattern ng butas, mga puwang, anggulo, o mga nakapaloob na cavity. Ang mga gearbox housing, base ng makina, manifold plate, mold insert, at electronic enclosure ay karaniwang mga milling workpiece. Ang isang vertical machining center na may isang awtomatikong tool changer ay maaaring gumawa ng mga tampok na iyon, mag-drill at mag-tap ng mga butas, at kumpletuhin ang bahagi sa isang clamping, na binabawasan ang oras ng pag-setup at iniiwasan ang akumulasyon ng tolerance.
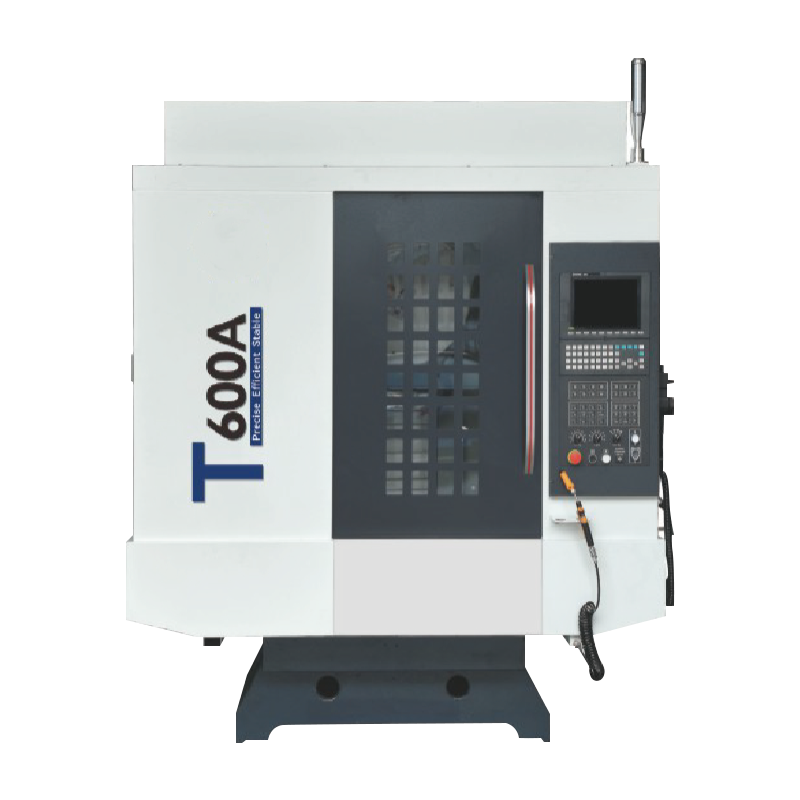
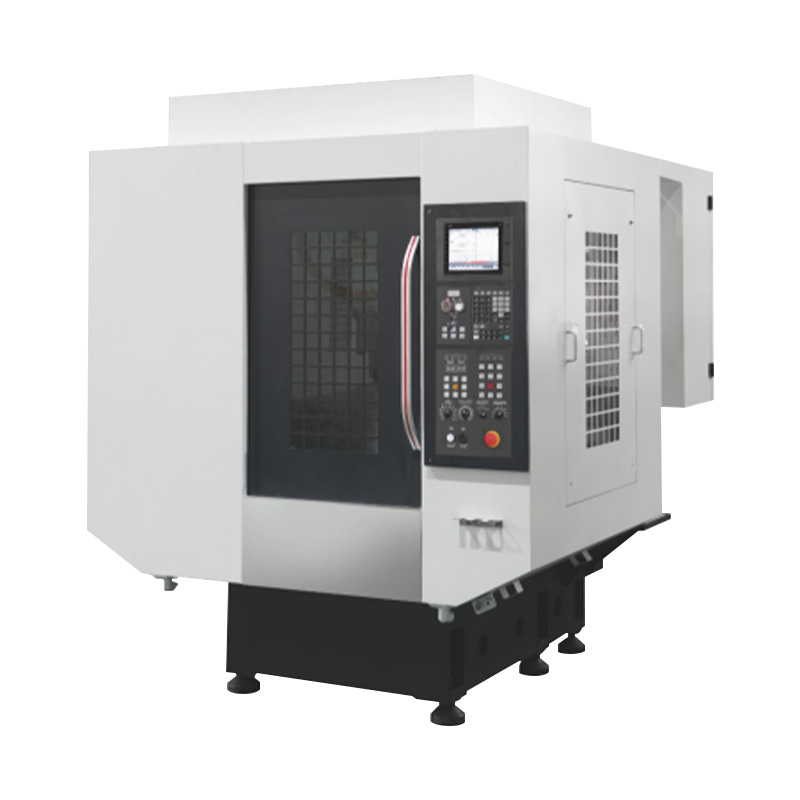
 1165A High-Speed Heavy-Duty Vertical Machining Center Para sa mga patag na ibabaw, mga pattern ng butas, mga puwang, at mga cavity, nag-aalok ang machining center na ito ng mataas na bilis at katumpakan. Ang awtomatikong tool changer at matibay na istraktura nito ay sumusuporta sa paggiling, pagbabarena, at pag-tap sa isang setup, na binabawasan ang cycle ng oras. Tingnan ang Produkto →
Ang ilang bahagi ay tumatawid sa hangganan. Ang isang baras na may keyway, halimbawa, ay pinaikot muna para sa mga diameter nito at pagkatapos ay ini-mount sa isang gilingan para sa slot. Kapag lumitaw ang pattern na ito sa iyong order mix, magiging praktikal na solusyon ang pagmamay-ari ng parehong uri ng makina.
Mga Pagkakaiba sa Operasyon at Praktikal na Produksyon
Ang bawat uri ng makina ay may sariling hanay ng mga karaniwang operasyon. Ang pag-alam sa mga ito ay nakakatulong sa iyong itugma ang mga kagamitan sa mga trabahong iyong sinipi.
Mga pagpapatakbo ng core lathe
- Pag-ikot — pag-machining sa labas ng diameter ng umiikot na workpiece sa haba nito
- Nakaharap — na gumagawa ng patag na dulong ibabaw na patayo sa spindle axis
- Threading — pagputol ng panloob o panlabas na mga thread gamit ang isang tool na may isang punto
- Pagbubutas — pagpapalaki at pagtatapos ng mga umiiral nang butas gamit ang isang tool na may isang punto
- Pag-ukit at paghihiwalay — pagputol ng makitid na mga recess o paghihiwalay ng mga natapos na bahagi mula sa bar
Mga pangunahing operasyon ng paggiling
- Paggiling ng mukha — pagbuo ng mga patag na ibabaw gamit ang mukha ng umiikot na pamutol
- Tapusin ang paggiling — pagputol ng mga puwang, profile, bulsa, at balikat gamit ang mga gilid ng cutter
- Pagbabarena — paggawa ng mga butas na may umiikot na twist drill, nang manu-mano o sa pamamagitan ng isang tool changer
- Pag-tap — pagputol ng mga panloob na thread gamit ang umiikot na gripo ng makina
- Contouring — paggawa ng dalawa at tatlong-dimensional na profile sa pamamagitan ng multi-axis feed
Ang pag-uugali ng katumpakan ay naiiba rin. Ang mga lathe ay mahusay sa bilog at concentricity dahil ang bawat nakabukas na diameter ay nabuo mula sa isang pag-ikot ng bahagi. Napakahusay ng mga milling machine sa pagiging flat, squareness, at katumpakan ng hole-position, dahil ang mga feature na iyon ay nire-reference mula sa mga nakapirming paraan ng makina sa halip na mula sa umiikot na spindle axis.
Paano Pumili sa Pagitan ng Mill at Lathe
Gamitin ang sumusunod na lohika ng desisyon sa pagkakasunud-sunod kapag nagpaplano ng iyong listahan ng kagamitan.
- Magsimula sa bahaging geometry. Ang isang rotationally simetriko bahagi ay nabibilang sa isang lathe; isang bloke, plato, o bracket na may makinang mga mukha at butas ay kabilang sa isang gilingan.
- Tukuyin ang mga kritikal na sukat. Kung ang mga pangunahing tolerance ay nasa diameters, thread, at mukha patayo sa centerline, pumili ng lathe. Kung sila ay nasa patag na ibabaw, mga slot, at mga pattern ng butas, pumili ng gilingan.
- Isaalang-alang ang laki ng batch at oras ng pag-ikot. Ang isang CNC lathe ay napakahusay para sa mataas na volume na pag-ikot ng mga bilog na blangko, habang ang isang machining center ay nababagay sa mga batch na pinagsasama ang maraming mga operasyon sa iba't ibang mga mukha sa isang kabit.
- Suriin ang mga pangalawang operasyon. Kung ang karamihan sa mga bahagi ay nangangailangan ng parehong pag-ikot at paggiling, magplano ng isang two-machine workflow o tumingin sa isang turn-mill center.
- Suriin ang laki at timbang ng workpiece. Ang malalaking diameter at maiikling bahagi ay kadalasang mas madaling i-machine sa isang vertical lathe, habang ang mahahabang shaft ay mas mahusay sa pahalang na mga sentro ng pagliko.
Mahalaga rin ang oryentasyon ng makina. Kung ang iyong mga bahagi ay malaki ang diyametro at maikli ang haba, ang isang vertical lathe ay maaaring maging isang mas matalinong pagpili kaysa sa isang pahalang na makina. Ang aming paghahambing ng vertical lathe vs horizontal lathe ipinapaliwanag ang desisyong ito sa mga praktikal na termino.
Kapag Kailangan Mo Parehong: Pagbuo ng Balanseng Machine Mix
Sa pagsasagawa, ang isang modernong machine shop ay bihirang pumili sa pagitan ng isang gilingan at isang lathe — ang pinaka maraming nalalaman na mga tindahan ay naglalagay ng pareho. Ang isang tipikal na daloy ng trabaho ay nagpapadala ng mga bilog na blangko sa isang pahalang na sentro ng pagliko para sa labas at panloob na pagliko, pagkatapos ay inililipat ang bahagi sa isang vertical na sentro ng machining para sa paggiling ng mukha, pagbabarena, at pag-tap ng mga tampok sa pag-mount. Ang dalawang uri ng makina na ito ay nagpupuno sa isa't isa, at sama-sama nilang pinapayagan ang isang tindahan na mag-quote ng mas malawak na hanay ng paggawa ng pagmamanupaktura.
Kung bago ka sa proseso, suriin muna ang mga pangunahing kaalaman. Ang aming gabay sa CNC turning at milling technology binabalangkas ang mga pangunahing operasyon, istruktura ng makina, at mga kategorya ng workpiece sa likod ng parehong proseso.
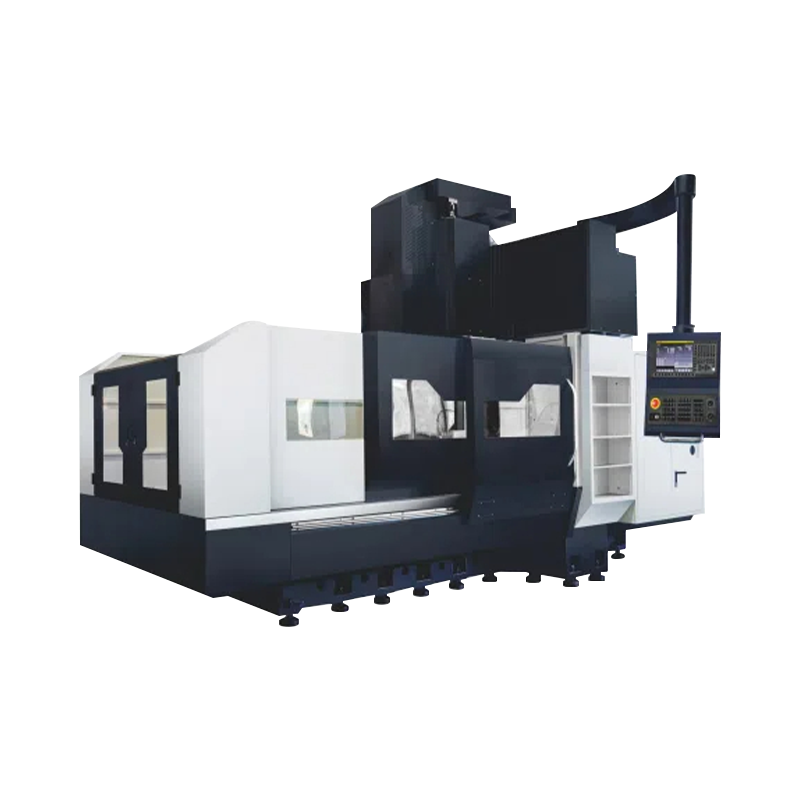
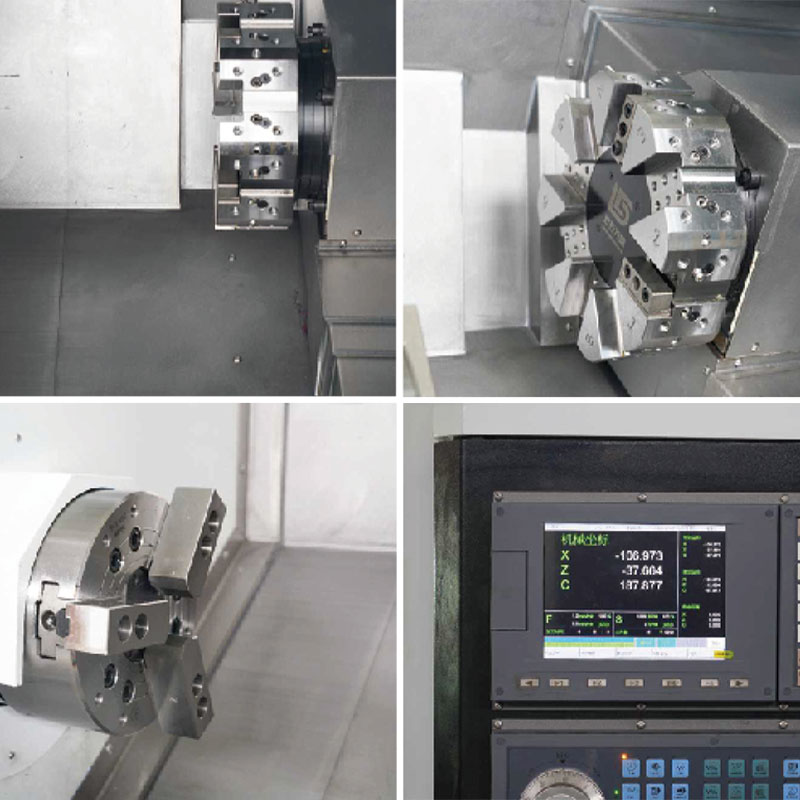 NC-106 Horizontal Turning Center na may Mga Kakayahang Paggiling Pinagsasama ng turning center na ito ang pagliko sa pagbabarena, pagbubutas, at paggiling, na binabawasan ang paglipat ng workpiece. Ang heavy-duty na cast bed at mga kontrol ng servo nito ay nagpapanatili ng katumpakan, na ginagawa itong angkop para sa mga kumplikadong bahagi sa hinihingi na mga industriya. Tingnan ang Produkto →
Ang Bottom Line
Ang pagkakaiba sa pagitan ng isang gilingan at isang lathe ay bumababa sa kung aling bahagi ang nagbibigay ng cutting motion. Kapag ang workpiece ay umiikot at ang tool ay nananatiling medyo maayos, ito ay isang lathe. Kapag ang pamutol ay umiikot at ang workpiece ay na-clamp, ito ay isang gilingan. Pumili muna ayon sa geometry ng bahagi: ang mga bilog at simetriko na bahagi ay tumuturo patungo sa pagliko; ang mga flat, blocky, o butas na bahagi ay tumuturo patungo sa paggiling. Kung kasama sa iyong production mix ang parehong — ang karaniwang sitwasyon sa machining — planuhin ang mga turning center at machining center upang gumana nang magkatabi, at itugma ang laki, kapangyarihan, at configuration ng bawat makina sa mga partikular na workpiece na kailangan mong gawin.