Huwag mag -atubiling makipag -ugnay kapag kailangan mo kami!
 Home / Balita / Balita sa industriya / Multi-Axis Machining: Mga Uri, Mga Benepisyo, at Paano Pumili ng Tamang Kagamitan
Multi-Axis Machining: Mga Uri, Mga Benepisyo, at Paano Pumili ng Tamang Kagamitan
 2026.09.23
 Balita sa industriya
Tinanggihan lang ng QC ang ikatlong batch ng manifold casting dahil hindi pumila ang dalawang angled port. Ang pagtanggi na iyon ay ang sandali na ang karamihan sa mga machine shop ay nagsimulang magbasa tungkol sa multi-axis machining. Kapag ang isang workpiece ay kailangang muling i-clamp upang maabot ang angled o curved na mga feature, bawat bagong setup ay muling nagpapakilala ng alignment error, fixture wear, at operator judgement. Pinapanatili ng multi-axis machining ang bahagi sa isang clamping at hinahayaan ang tool na maabot ito mula sa iba't ibang direksyon, kaya naman ginamit ito ng mga aerospace at medikal na manufacturer sa loob ng ilang dekada. Ang agarang resulta ay mas mahigpit na pagpapaubaya at mas maiikling mga oras ng lead; ang mas malaking resulta ay isang predictable first-part-correct na proseso. Gayunpaman, ang makina ay kalahati lamang ng solusyon: ang mga CAM toolpath, ang workholding, at ang karanasan ng programmer ay nagpapasya kung ang mga dagdag na palakol ay talagang kumikita ng kanilang panatilihin.
Ano ba talaga ang ibig sabihin ng Multi-Axis Machining
Inilalarawan ng mga CNC machine ang paggalaw na may mga coordinate axes. Ang tatlong linear axes ay X, Y, at Z. Ang rotary axis na umiikot sa X ay ang A axis, sa paligid ng Y ay ang B axis, at sa paligid ng Z ay ang C axis. Kapag pinagsama ng isang makina ang mga linear ax na may hindi bababa sa isang rotary axis, ito ay nagiging multi-axis machine. Karamihan sa mga four-axis machine ay gumagamit ng rotary table sa C axis; Ang mga five-axis na makina ay nagdaragdag ng isang tilting spindle head, isang tilting table, o pareho. Ang pariralang 3 2 ay tumutukoy sa isang limang-axis na makina na ginagamit sa positioning mode, kung saan ang mga rotary axes ay lumilipat sa isang anggulo at nakakandado, pagkatapos ay pinuputol sa parehong paraan tulad ng isang three-axis na makina.
Inihahambing ng talahanayan sa ibaba ang mga configuration na nangingibabaw sa mga job shop at ang trade-off na dulot ng bawat isa:
| Configuration | galaw | Mga Karaniwang Bahagi | Pangunahing Lakas | Mag-ingat |
|---|---|---|---|---|
| 3-axis | X, Y, Z linear | Mga simpleng prismatic na bahagi, plato, bulsa | Pinakamababang gastos, simpleng programming | Ang mga angled na feature ay nangangailangan pa rin ng mga karagdagang setup |
| 4-axis (3 1) | X, Y, Z kasama ang isang rotary axis | Mga curved slot, gear housing, mahabang profile | Rotary motion sa katamtamang halaga | Ang haba ng bahagi ay limitado sa diameter ng talahanayan |
| 5-axis 3 2 | X, Y, Z kasama ang dalawang rotary axes | Mga bracket na may mga angled na port, mga base ng amag | Umaabot sa limang panig sa isang setup | Walang tunay na sabay-sabay na limang-axis na pagputol |
| 5-axis nang sabay-sabay | X, Y, Z plus interpolated rotary axes | Mga impeller, mga blades ng turbine, mga organikong hugis | Pinakamahusay na pagtatapos sa ibabaw at oras ng pag-ikot | Pinaka mahal sa programa at i-verify |
| Multi-tasking turning center | X, Z, Y, C axis, pangalawang spindle | Mga shaft na may milled flats, cross hole, eccentrics | Natapos ang buong bahagi sa isang cycle | Nangangailangan ng mga live na tool at kakayahan ng Y-axis |
Paano Binabago ng Multi-Axis Machining ang Setup Thinking
Ang pagdaragdag ng mga palakol ay hindi lamang nagdaragdag ng paggalaw; binabago nito ang sistema ng sanggunian. Sa isang 3-axis na makina, ang isang angled na butas ay nagagawa sa pamamagitan ng paglalagay ng workpiece sa isang angled na kabit, kaya ang posisyon ng butas ay nakasalalay sa kung gaano katumpak ang pagkaka-clamp ng kabit na iyon. Sa isang multi-axis machine, ang makina mismo ay umiikot sa bahagi o tool sa naka-program na anggulo, at ang tanging datum na mahalaga ay ang naka-calibrate na rotary na posisyon. Ang error sa fixture ay humihinto sa pag-iipon.
Ang pagkakasunud-sunod ng produksyon ay nagbabago rin ng hugis:
- I-modelo ang bahagi sa CAD at i-convert ito sa CAM, na tinutukoy ang bawat feature sa isang coordinate system.
- Gayahin ang kumpletong programa, kabilang ang rotary motion, tool-holder clearance, at table travel.
- I-clamp ang workpiece nang isang beses at suriin o ipahiwatig ang reference na mga gilid nito.
- Patakbuhin ang cycle; awtomatikong inilalagay ng makina ang mga rotary axes sa pagitan ng mga hiwa.
- Siyasatin ang mga natapos na feature laban sa parehong coordinate system, dahil walang muling na-clamp.
Ang tolerance gain ay nagmumula sa pag-alis ng mga clamping. Ang isang feature na na-machine pagkatapos ng ikatlong re-clamp ay nagdadala ng naipon na error ng lahat ng nakaraang setup. Ang paggawa nito sa orihinal na clamping ay nagpapanatili sa datum na magkapareho, kaya naman ang mga tindahan na may hawak na 0.01 mm na repeatability ay nakakakita ng mas kaunting mga scrap parts kahit na halos hindi nagbabago ang cycle time.
Kapag Nagbayad ang Multi-Axis Machining
Hindi lahat ng bahagi ay nangangailangan ng limang palakol. Ang mga kandidato ay may posibilidad na magbahagi ng ilang mga katangian: mga butas na may anggulo, mga hubog na ibabaw ng riles, mga naka-draft na dingding ng amag, o mga naputol na hiwa na nangangailangan ng patuloy na oryentasyon ng tool. Ang limang bahaging pamilya sa ibaba ay ang pinakamalakas na kandidato:
- Mga bahagi ng istruktura ng aerospace – manipis na pader na mga bracket, valve housing, at mga kabit na may angled na port; ang mga prototype at mga bahagi ng produksyon ay nagtatamasa ng parehong katumpakan ng isang-setup.
- Mga bahagi ng amag at mamatay – mga core, insert, at electrodes na may drafted surface, kung saan ang five-axis finish pass ay umiiwas sa mga step mark na natitira sa pamamagitan ng muling pag-clamping.
- Mga medikal na implant at instrumento – mga curved titanium profile at compound-angle hole, kung saan pinoprotektahan ng matatag na pagpoposisyon ang sensitibong geometry.
- Mga bahagi ng drivetrain ng sasakyan at motorsiklo – pag-uugnay ng mga bracket, hardware ng makina, at mga pedal box na nagbabago sa pagitan ng mga rebisyon at nangangailangan ng mabilis na muling pagsipi.
- Mga bahagi ng haydroliko at enerhiya – valve body at connectors na may mga cross-drilled port na dapat magtagpo sa gitna ng materyal nang hindi inaanod.
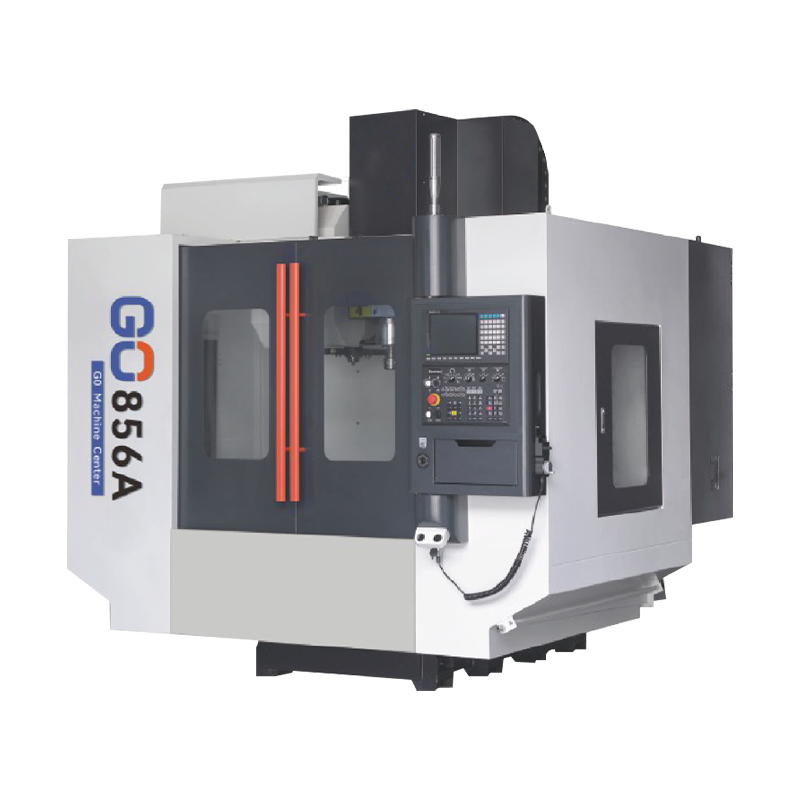
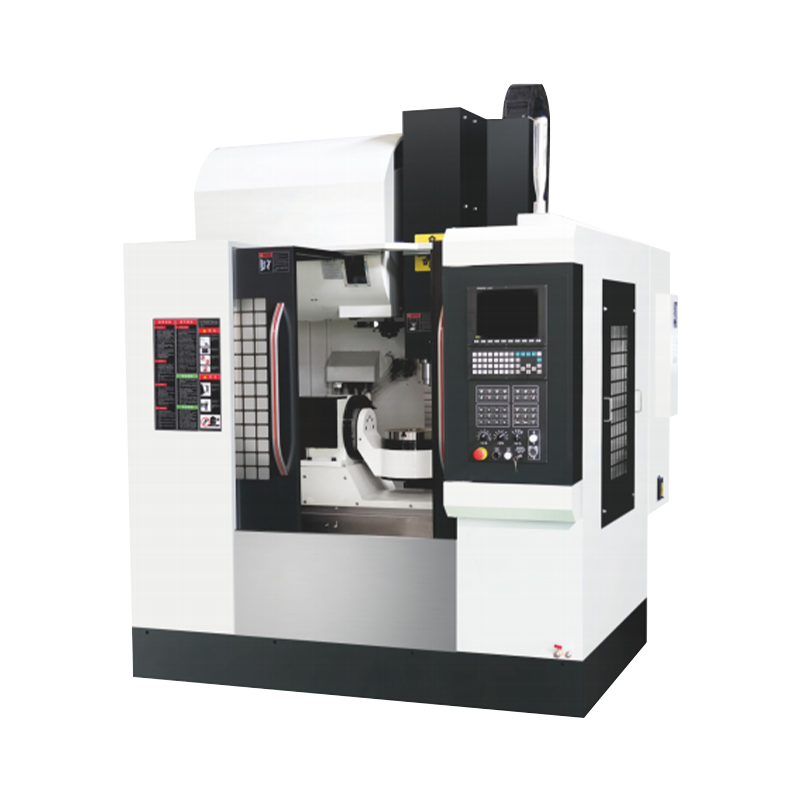
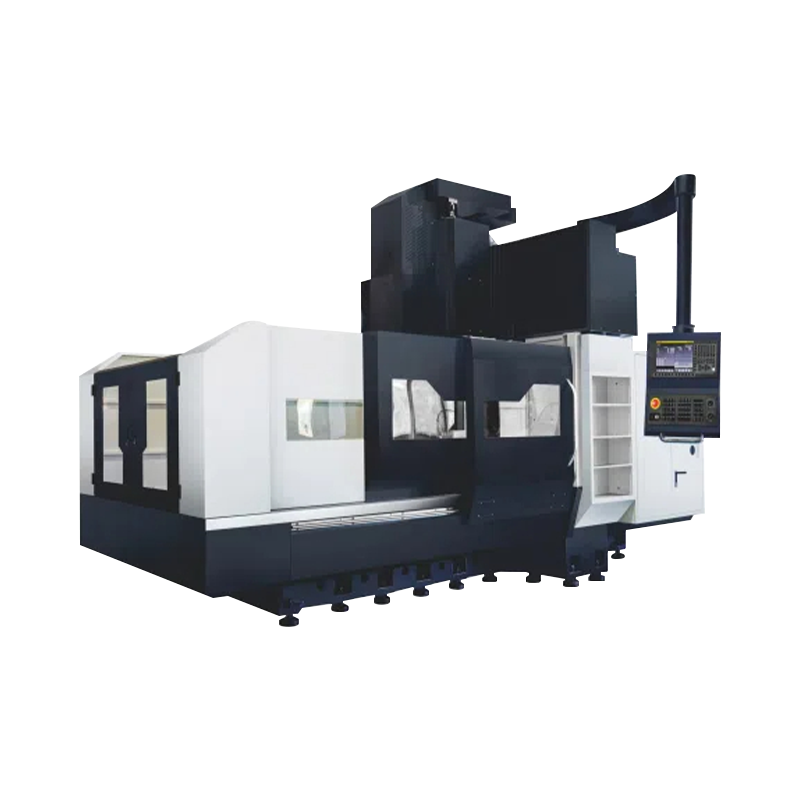
 1165A High-Speed Heavy-Duty Machining Center para sa Rigid Milling Nagtatampok ang heavy-duty machining center na ito ng malawak na base, malalaking span guideways, at pretensioned ball screws upang mapanatili ang higpit sa panahon ng rotary-table milling, na ginagawa itong isang malakas na pagpipilian kapag ang mahahabang tool ay nangangailangan ng matatag na pagputol. Tingnan ang Produkto →
Sa gilid ng paggiling, ang tigas ay nagpapasya kung ang isang rotary table ay naghahatid ng na-rate na katumpakan nito. Ang isang magaan na VMC ay maaaring mag-flex kapag ang isang mahabang tool ay nakabitin sa isang rotary fixture; isang heavy-duty machining center na may high-speed spindle, gaya ng 1165A, ang sumisipsip ng load na iyon at pinapanatiling matatag ang tool point habang tumatagilid at umiikot ang table.
Multi-Axis Turning: Kung saan Nagtatagpo ang mga Machining Center at Lathes
Karamihan sa mga panimulang artikulo tungkol sa multi-axis machining ay nagsasalita tungkol sa mga milling center, ngunit ang pinakamalaking pagbawas sa setup ay kadalasang nangyayari sa turn side. Ang isang modernong multi-axis turning center ay nagdaragdag ng isang C axis sa pangunahing spindle, isang Y axis sa turret, at madalas ay isang pangalawang spindle. Ang isang shaft na dating nangangailangan ng tatlong operasyon, chucking, sub-spindle transfer, at pagkatapos ay isang hiwalay na milling center, ay maaari na ngayong tapusin sa isang cycle.
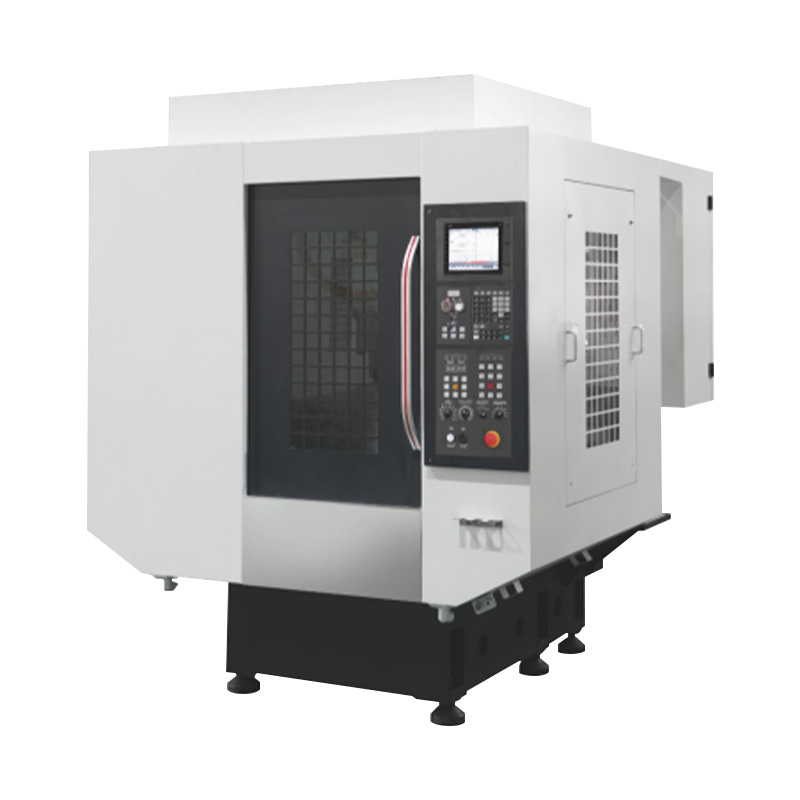
 NC-106DS Dual-Spindle Awtomatikong Docking Turning Center Sa awtomatikong paglipat ng workpiece sa pagitan ng main at sub-spindle, kinukumpleto ng center na ito ang magkabilang dulo ng shaft sa isang cycle, binabawasan ang mga error sa pag-clamping at pagsuporta sa pagliko, pagbabarena, pagbubutas, paggiling, at pag-tap para sa mga kumplikadong bahagi. Tingnan ang Produkto →
Ang dual-spindle na disenyo ay tumatagal pa nito. Sa isang awtomatikong docking arrangement, ang bahagi ay gumagalaw mula sa pangunahing spindle patungo sa sub-spindle nang hindi humihinto sa programa. Ang magkabilang dulo ng shaft ay na-machine sa parehong cycle, kaya ang mga feature ng pangalawang operasyon ay tumutukoy sa first-operation datum sa halip na isang bagong clamping. Kaya naman a dual-spindle na awtomatikong docking solution ay naging karaniwang sagot para sa mga kumplikadong shaft na may mga tampok sa magkabilang dulo.
 T36P Multi-Function Turning Center na may Drilling at Boring Pinagsasama ng makinang ito ang pag-ikot sa pagbabarena at pagbubutas sa isang setup, gamit ang isang matibay na istraktura para sa mabigat na pagputol. Ang pinagsamang spindle at naaalis na tangke ng coolant ay nababagay sa mga bahaging may mataas na produksyon na nangangailangan ng mga cross-hole o sira-sira na mga tampok. Tingnan ang Produkto →
Ang parehong lohika ay nalalapat sa mga butas, puwang, at flat. Ang isang turning center na may kakayahang mag-drill at boring, gaya ng T36P, ay pinagsasama ang mga naka-diameter na may cross-hole drilling, slot milling, at eccentric boring. Ang bahagi ay nananatiling naka-clamp habang ang turret ay nag-i-index sa pagitan ng mga operasyon, kaya ang relasyon sa pagitan ng nakabukas na diameter at ang drilled hole ay kinokontrol ng makina sa halip na ng pangalawang setup.
Ano ang Titingnan Bago Bumili ng Multi-Axis Machine
Ang isang makina na may higit pang mga palakol ay hindi awtomatikong nagpapabuti sa tindahan. Pinipigilan ng limang pagsusuring ito ang mga pinakakaraniwang pagkakamali sa pagbili:
| Suriin | Bakit Ito Mahalaga |
|---|---|
| CAM post-processor | Ang isang multi-axis machine ay walang silbi nang walang na-verify na post-processor; subukan ito sa aktwal na kontrol bago ka pumirma. |
| Katumpakan ng rotary axis | Ang mga talahanayan ng worm-gear ay nagpapakita ng backlash at ang mga talahanayan ng direct-drive ay mas mahal; humingi ng nakasaad na backlash at positional accuracy figure. |
| Kontrol at simulation | Ang mga limang-axis na cycle ay nangangailangan ng mataas na bilis ng pagtingin sa unahan at pag-iwas sa banggaan; kailangan ng mga operator ang mga tool na ito upang gumana nang ligtas. |
| Badyet sa fixture at tooling | Ang mga rotary table, base plate, at custom na clamp ay nagdaragdag ng malaking bahagi sa presyo ng makina; isama sila sa iyong ROI. |
| Pagsasanay at serbisyo | Ang multi-axis programming ay isang hiwalay na kasanayan; kumpirmahin na maaaring sanayin ng supplier ang iyong mga programmer at magbigay ng mga malalayong diagnostic. |
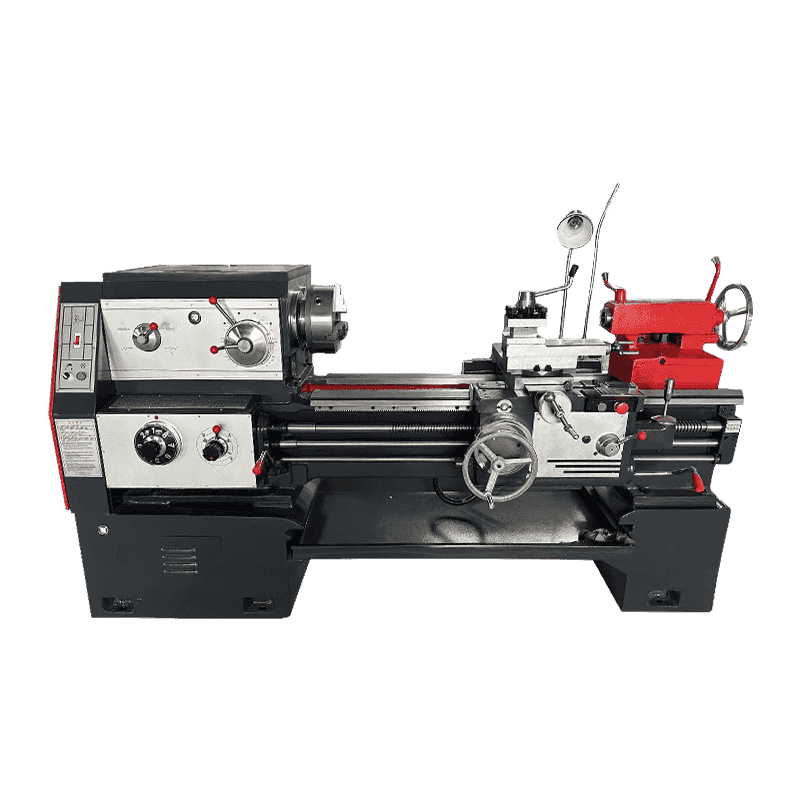
Para sa maraming job shop, ang pinakapraktikal na unang hakbang sa multi-axis na trabaho ay a pahalang na pagliko sa gitna na may live na tooling, dahil ang mga shaft, flanges, at spindle ay karaniwang nangangailangan ng angular na paggiling at mga tampok ng pagbabarena na maaaring maabot ng isang turning center sa isang solong clamping.
Reality ng Produksyon: Ano ang Hindi Nalulutas ng Multi-Axis
Ang multi-axis machining ay nararapat sa reputasyon nito, ngunit nagdudulot din ito ng mga hadlang na lumalabas pagkatapos ng pag-install. Ang limang pinakakaraniwang sorpresa ay:
- Lumipat ang oras ng CAM sa opisina – ang sabay-sabay na mga toolpath ay mas tumatagal upang makabuo at ma-verify kaysa sa tatlong-axis na mga programa na pinapalitan nila.
- Maaaring tumaas ang cycle time – Ang isang makinang gumagawa ng trabaho na dating kumalat sa tatlong spindle ay nangangahulugan na ang makina ay walang ginagawa habang ang mga tool index at ang bahagi ay naglilipat.
- Mas mataas ang panganib sa banggaan – binabawasan ng mga rotary table at mahabang tool holder ang clearance, kaya ang simulation ay sapilitan, hindi opsyonal.
- Lumiliit ang sobre ng trabaho – itinataas ng rotary table ang bahagi, at ang matataas na bahagi ay maaaring tumama sa spindle nose bago matapos ng mesa ang paglalakbay nito.
- Mga pagbabago sa kasanayan ng operator – mas mahalaga ang probing routine, tool setting, at in-process na inspeksyon kaysa sa kumbensyonal na karanasan sa pagma-machine.
Ang praktikal na diskarte ay ang ruta ng multi-axis na trabaho sa mga makina kung saan ang halaga ng axis ay makatwiran, at panatilihin ang mga simpleng prismatic na bahagi sa simpleng tatlong-axis na kagamitan. Ang mga tindahan na namamahala sa halo ay sadyang nakakakuha ng pinakamahusay na kita sa parehong uri ng mga makina.
Isang kapaki-pakinabang na ehersisyo: kunin ang tatlong pinakamahirap na bahagi sa shop, bilangin ang mga setup na kailangan nila ngayon, at i-presyo ang parehong mga bahagi na may apat na axis at limang axis na mga quote. Kung ang bilang ng setup ay bumaba mula sa apat hanggang isa, ang business case ay bubuo mismo. Mula doon, ang tanong sa detalye ay nagiging mas simple: kung magkano ang rotary capacity, anong spindle speed, at aling CAM post-processor. Ang multi-axis machining ay hindi isang hiwalay na kategorya ng pagmamanupaktura; ito ay simpleng sagot para sa mga bahagi na ayaw tapusin sa isang kuwadradong clamping.
