
Huwag mag -atubiling makipag -ugnay kapag kailangan mo kami!
 Home / Balita / Balita sa industriya / Ipinaliwanag ang Wika ng CNC Coding: G-Code, M-Code, at Control Dialects para sa mga Machinist
Ipinaliwanag ang Wika ng CNC Coding: G-Code, M-Code, at Control Dialects para sa mga Machinist
 2026.10.14
 Balita sa industriya
Ang dalawang lathes na magkatabi sa iisang pagawaan ay maaaring magpatakbo ng parang parehong programa at magkaiba pa rin ang kilos. Ang isang kontrol ay nagbabasa ng G71 bilang isang dalawang-block na ikot ng pag-ikot at magaspang ang bahagi nang eksakto tulad ng nakasulat; ang isa pa ay umaasa ng cycle na tawag at mag-aalarma sa unang linya. Ang agwat na iyon ay kung bakit ang pariralang CNC coding language ay nararapat sa isang tunay na kahulugan sa halip na isang isang salita na sagot.
Ang maikling sagot: ang CNC coding language ay G-code, standardized bilang ISO 6983, na binuo mula sa mga address letter na naglalarawan ng paggalaw, feed, bilis at pagpili ng tool. Sa paligid ng core na iyon, ang bawat tagabuo ng kontrol ay naglalagay ng sarili nitong mga M-code, mga de-latang cycle, macro variable at mga command sa pag-synchronize. Alamin ang karaniwang core at maaari mong basahin ang halos anumang programa. Alamin ang diyalekto at maaari mo talagang patakbuhin ang makina.
Ang mga sumusunod ay sumasaklaw sa istraktura ng bloke, ang mga code na ginagamit araw-araw, mga modal group at ang pag-order ng mga bitag sa loob ng mga ito, ang mga pangunahing pamilya ng diyalekto, macro at sub-spindle programming, at kung paano patunayan ang isang programa bago ito mahawakan ang metal.
Ano Ang Talagang Binubuo ng Wika ng CNC Coding
Ang G-code ay nagdadala ng geometry at feed: kung saan naglalakbay ang tool, gaano kabilis, at kung aling landas. Ang mga M-code ay may mga function ng makina: spindle on at off, coolant, chuck clamp at unclamp, pagbabago ng tool, tailstock, paghinto ng programa. Ang mga titik ng address ay nagbibigay ng mga parameter - X, Y at Z para sa posisyon, F para sa feed, S para sa bilis, T para sa tool at offset, N para sa sequence number.
Tatlong detalye ang nakakakuha ng mga tao nang maaga. Sa karamihan ng mga sentro ng pagliko, ang X ay naka-program bilang diameter sa halip na isang radius, kaya ang X50.0 ay nagiging 50 mm diameter. Ang feed ay maaaring bawat minuto (G98) o bawat rebolusyon (G99), at ang parehong halaga ng F ay nangangahulugang isang bagay na ganap na naiiba sa ilalim ng bawat mode. At ang G-code ay hindi isang format ng file: ang isang control ay nagbabasa ng isang partikular na dialect, at isang CAM post-processor ay kailangang isulat para sa dialect na iyon bago tumakbo ang output.
Kung ikaw ay gumagawa pa rin ng katatasan, a pangkalahatang-ideya ng payak na wika ng mga batayan ng pagliko at paggiling ay nagkakahalaga ng isang oras ng iyong oras bago ka magsimulang mag-edit ng mga production program.
Anatomy ng isang Single Block
Ang isang block ay isang linya ng isang programa, at kailangan lang nito ang mga address na nagbabago. Ang isang magaspang na galaw sa isang lathe ay maaaring magbasa ng N120 G01 X48.0 Z-32.0 F0.25 - isang sequence number, isang linear interpolation command, isang absolute diameter na posisyon, isang absolute Z na posisyon, at isang feed na 0.25 mm bawat rebolusyon.
Basahin ang kaliwa pakanan, ang bloke ay isang pangungusap: sinasabi sa makina kung anong uri ng galaw ang gagawin, kung saan hahantong, at kung gaano kabilis makarating doon. Ang mga titik na lumilitaw ay ang bokabularyo ng wika.
| Address | Ano ang ginagawa nito | Halimbawa |
|---|---|---|
| N | Sequence number para sa block; kapaki-pakinabang kapag naghahanap o nag-restart sa kalagitnaan ng programa | N120 |
| G | Preparatory o motion command | G01 |
| X, Y, Z | Target na posisyon sa mga pangunahing palakol; absolute sa ilalim ng G90, incremental sa ilalim ng G91 | Z-32.0 |
| U, W | Karagdagang paglalakbay sa maraming mga kontrol sa pagliko, na karaniwang nakasulat ang U bilang diameter | U0.5 |
| F | Rate ng feed; bawat minuto sa ilalim ng G98, bawat rebolusyon sa ilalim ng G99 | F0.25 |
| S | Spindle speed sa rpm, o surface speed kapag aktibo ang pare-parehong surface speed | S800 |
| T | Numero ng tool at numero ng offset, kadalasang isinusulat nang magkasama | T0303 |
| M | Pag-andar ng makina gaya ng direksyon ng spindle, coolant o paghinto ng program | M08 |
| R, P, Q, D | Mga parameter ng cycle at kabayaran; ang kahulugan ay depende sa cycle na ginagamit | P100 Q200 |
| # | Macro variable na ginagamit para sa aritmetika at para sa mga naipasa na halaga | #100=25.0 |
Ang talahanayan ay bokabularyo; ang grammar ay modal state. Naaalala ng isang kontrol kung ano ang aktibo sa nakaraang linya at patuloy itong inilalapat hanggang sa palitan ito ng isa pang command mula sa parehong grupo.
Ang G-Codes na Makikilala Mo Araw-araw
Gumagamit ang isang gumaganang turning program ng isang nakakagulat na maliit na hanay ng mga G-code. Sinasaklaw ng talahanayan sa ibaba ang karamihan sa kung ano ang lumilitaw sa isang two-axis lathe sa isang ordinaryong linggo.
| Code | Function | Karaniwang gamit |
|---|---|---|
| G00 | Mabilis na pagpoposisyon, hindi pagputol | Lumapit at bawiin ang mga galaw |
| G01 | Linear interpolation sa isang set feed | Nakatalikod, nakaharap, nakakasawa |
| G02 / G03 | Circular interpolation, clockwise at counter-clockwise | Radii, fillet, spherical form |
| G04 | Manahan para sa isang takdang oras | Ibaba ng blind bore, paglilinis ng uka |
| G20 / G21 | Inch at metric input | Itakda nang isang beses sa tuktok ng programa |
| G28 | Bumalik sa posisyon ng sanggunian ng makina | Ligtas na pagsisimula at pagtatapos ng programa |
| G40 / G41 / G42 | Kanselahin ang kompensasyon ng pamutol, kaliwa at kanan | Paggiling ng mga profile at mga gilid |
| G43 | Kabayaran sa haba ng tool | Mga pagbabago sa tool sa isang machining center |
| G50 / G92 | Spindle speed clamp o setting ng coordinate, depende sa kontrol | Mga limitasyon ng bilis at simpleng pag-setup |
| G54 hanggang G59 | Mga sistema ng coordinate ng trabaho | Maramihang mga fixtures sa isang table |
| G70 / G71 | Pagtatapos at roughing cycle para sa pagliko | Pag-alis ng stock sa isang lathe |
| G76 | Ikot ng threading | Single-point panloob at panlabas na mga thread |
| G81 / G83 | Mga siklo ng pagbabarena at peck drill | Mga pattern ng butas, malalim na mga butas |
| G84 | Ikot ng pag-tap | Naka-synchronize na pag-tap |
| G96 / G97 | Ang patuloy na bilis ng ibabaw ay naka-on at naka-off | Nakaharap at lumiko sa isang nakapirming bilis ng ibabaw |
| G98 / G99 | Feed kada minuto at feed kada rebolusyon | Pagpapasya kung paano binibigyang-kahulugan ang F |
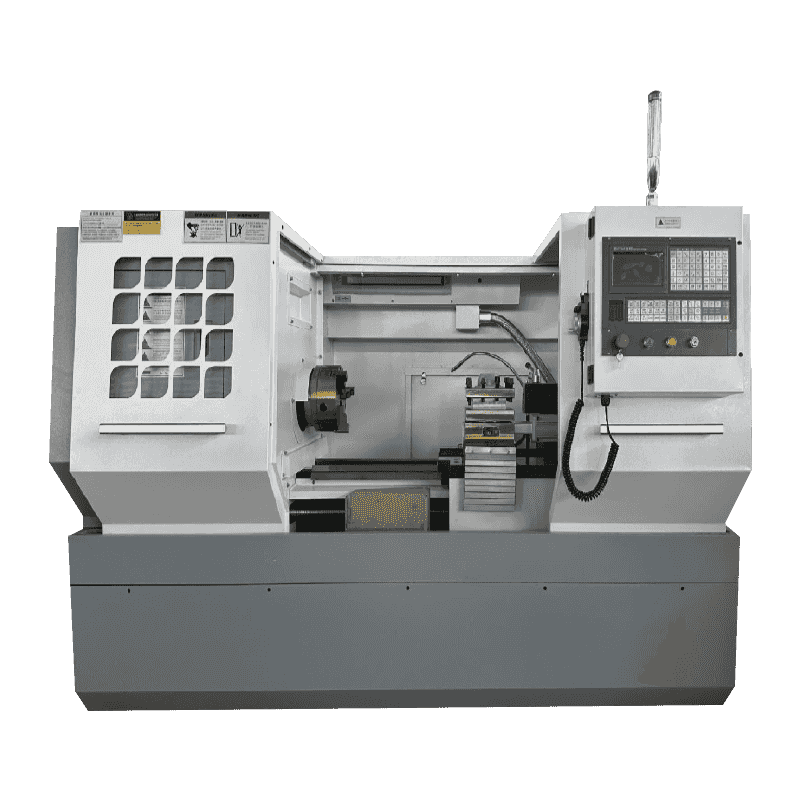
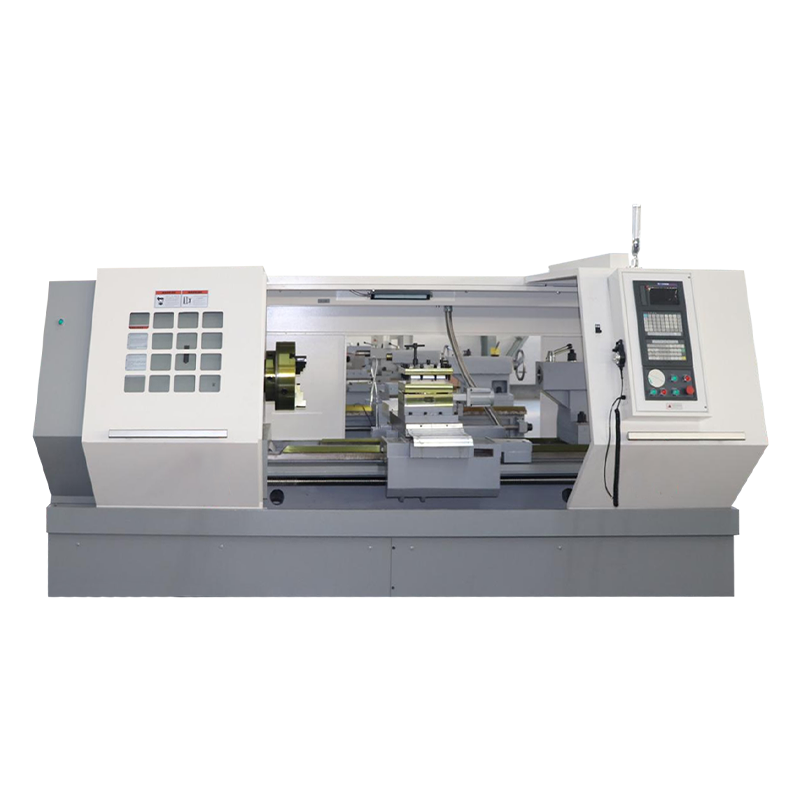
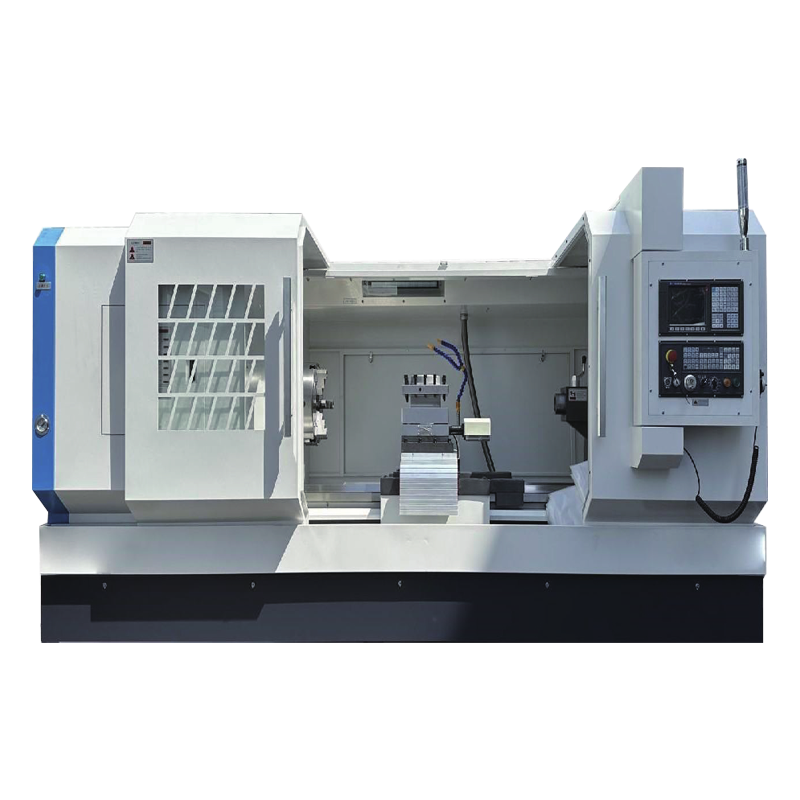
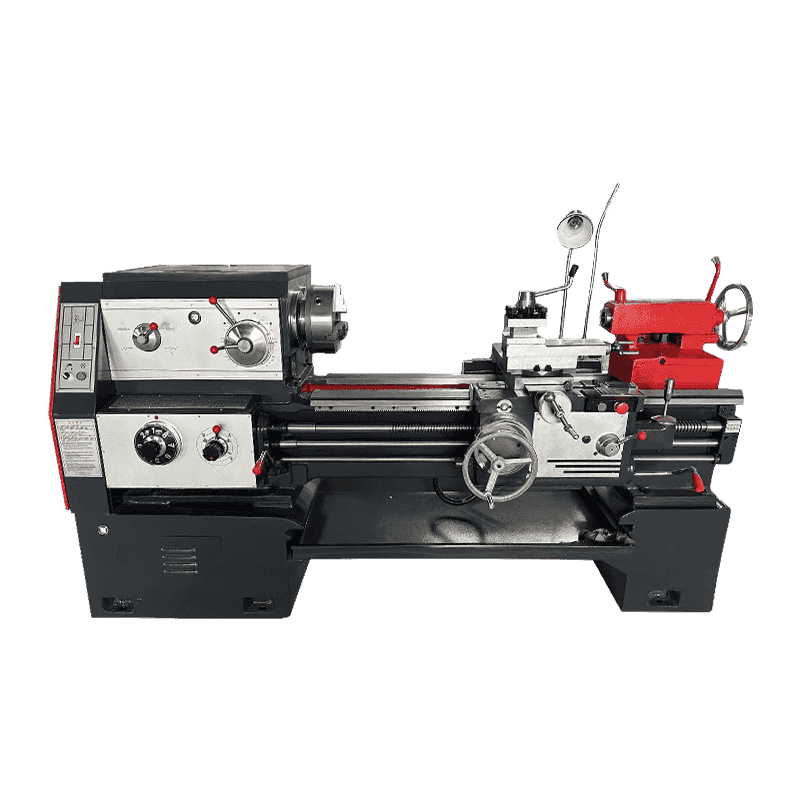
Sa isang dalawang-axis lathe ang listahan ay lalong lumiliit. Ang roughing, finishing, threading, drilling at pare-pareho ang bilis ng ibabaw ay sumasaklaw sa karamihan ng gawaing produksyon, kaya naman ang mga programa sa pag-ikot ay may posibilidad na magmukhang compact hanggang sa pumasok sa larawan ang isang live na tool o isang pangalawang spindle. Ang isang makina tulad ng CK6150 high-power horizontal lathe ay naka-program halos ganap na may G71, G70 at G76, na may G96 na humahawak sa bilis ng ibabaw habang nakaharap.
 CK6150 high-power CNC horizontal lathe Numerical control lathe Tingnan ang Produkto →
Mga Modal na Grupo at ang Pag-order ng mga Traps sa Loob Nila
Ang bawat G-code ay kabilang sa isang modal group, at isang code lang mula sa isang grupo ang maaaring maging aktibo sa isang pagkakataon. Ang G00, G01, G02 at G03 ay nakaupo sa parehong grupo, kaya ang pagsusulat ng G01 ay kinakansela ang mabilis na paglipat na aktibo bago nito. Hindi mo na kailangang isara ang isang modal command; ilalabas mo lang ang susunod na command mula sa parehong grupo kapag nagbago ang uri ng paglipat.
Ang isang maliit na bilang ng mga code ay non-modal at kumikilos lamang sa bloke kung saan lumalabas ang mga ito. G04 dwell, G28 reference return at G53 machine-coordinate moves ang mga karaniwang halimbawa.
Ang pag-order sa loob ng isang bloke ay mahalaga rin. Apat na gawi ang pumipigil sa karamihan ng mga sorpresa:
- Ilagay ang unit command (G20 o G21) bago ang anumang coordinate, at hindi kailanman sa gitna ng isang aktibong cycle.
- Itakda ang feed mode (G98 o G99) bago ang unang F value. Ang paglipat mula sa bawat rebolusyon sa bawat minuto na may parehong F number ay maaaring magbago sa aktwal na rate ng feed sa pamamagitan ng isang kadahilanan na higit sa isang daan.
- Maglagay ng tool call at ang offset nito sa linya bago ang paglipat na gumagamit nito, hindi pagkatapos.
- Bawiin kasama ang G00 sa isang ligtas na posisyon bago kanselahin ang cutter compensation o isang de-latang cycle.
Ang mga ito ay hindi mga pangkakanyahang kagustuhan. Sila ang magpapasya kung ang susunod na bloke ay isang mabilis na papunta sa workpiece o isang kinokontrol na feed sa lalim ng pagputol.
Mga Diyalekto: Bakit Nangangailangan ng Iba't Ibang Code ang Parehong Trabaho
Tinutukoy ng pamantayan ang core ng wika, hindi lahat ng ito. Ang pag-thread, mga drilling cycle, pamamahala ng tool at macro syntax ay ipinaubaya sa tagabuo ng kontrol, kaya ang isang program na isinulat para sa isang control family sa pangkalahatan ay nangangailangan ng pag-edit bago ito tumakbo sa isa pa.
Dalawang pamilya ang madalas na lumilitaw sa pangkalahatang layunin na mga lathe at turning center: ang Fanuc-style multi-block cycle at ang Siemens-style cycle na mga tawag. Sa pang-araw-araw na programming ang mga pagkakaiba ay ganito ang hitsura.
| Function | Fanuc-style na kontrol | Siemens-style na kontrol |
|---|---|---|
| Threading | G76 na may dalawa o higit pang mga bloke ng parameter | G33 o isang dedikadong threading cycle na tawag |
| Mga siklo ng pagbabarena | G81, G83 na may mga parameter ng R at Q | Cycle call na may depth, dwell at retract na mga parameter |
| Kabayaran sa radius ng tool | G41 at G42 na may D offset na numero | G41 at G42 na may radius na kinuha mula sa talahanayan ng tool |
| Subprogram na tawag | M98 na may numero ng programa | Isang pangalan ng subprogram o isang tahasang pahayag ng tawag |
| Mga macro variable | May bilang na mga variable na nakasulat sa # | R-parameter |
| Patuloy na bilis ng ibabaw | G96 na may hiwalay na speed clamp | G96 na may parameter sa itaas na limitasyon |
Narito ang praktikal na kahihinatnan para sa isang mamimili: ang diyalekto ay napagpasyahan sa pagbili, hindi sa palapag ng tindahan pagkatapos. Kung ang isang lathe ay tinukoy na may kontrol ng Siemens 808D, ang mga programa, ang post-processor at ang pagsasanay ng operator ay kailangang tumugma sa pagpipiliang iyon. Ang makina tulad ng CK5116B single-column vertical lathe, na ibinibigay kasama ng Siemens 808D system, ay hindi tatanggap ng Fanuc-style cycle file nang hindi isinusulat muli ang mga cycle block.
 CK-5116B Siemens 808D CNC single-column vertical lathe Numerical control lathe Tingnan ang Produkto →
Mga Macro, Subprogram at Sub-Spindle Work
Kapag ang isang bahagi ng pamilya ay nagbabahagi ng isang hugis at naiiba lamang sa mga sukat, ang pag-edit ng kamay sa bawat programa ay hihinto sa pagbibigay kahulugan. Dalawang feature ang nag-aalis ng karamihan sa gawaing iyon, at ang pangatlo ay nagbabago kung paano pinlano ang buong sequence.
Mga subprogram
Ang isang subprogram ay mayroong paulit-ulit na pagkakasunud-sunod - isang profile ng uka, isang pattern ng butas, isang deburring pass - at tinawag mula sa pangunahing programa. Baguhin ang subprogram nang isang beses at bawat programa sa pagtawag ay kukuha ng pagbabago sa susunod na pagtakbo.
Mga macro variable at loop
Ang mga macro variable ay nag-iimbak ng mga numero na maaaring kalkulahin ng programa. Ang isang macro ay maaaring magkaroon ng isang pamilya ng mga diameter, na humahakbang sa isang variable sa pagitan ng mga pass at huminto sa isang kundisyon, sa halip na duplicate ang parehong cycle para sa bawat laki. Dahil ang arithmetic syntax ay partikular sa diyalekto, ang mga macro-heavy na programa ay ang hindi gaanong portable na bahagi ng anumang library ng programa.
Dalawang spindle, dalawang channel
Sa isang dual-spindle turning center, ang programa ay dapat ding mag-coordinate ng dalawang spindle: gupitin ang pangunahing spindle, ihiwalay, ibigay ang blangko sa sub-spindle, tapusin ang pangalawang mukha. Pinipigilan ng mga synchronization code at wait command ang magkabilang panig mula sa pagbangga, at ito ang hindi gaanong standardized na lugar ng wika. Ito ang eksaktong teritoryo na sakop ng mga makina tulad ng NC106DS dual-spindle automatic docking turning center, kung saan ang pagkakasunud-sunod ng paglilipat ay itinayo sa disenyo ng makina sa halip na improvised sa programa.
 NC-106DS dual-spindle automatic docking horizontal turning center Ang dual-spindle automatic docking horizontal turning center ay isang advanced na tool sa makina na nagsasama ng maramihang mga function sa pagpoproseso tulad ng pagliko, pagbabarena, borin... Tingnan ang Produkto →
Paano Patunayan ang Isang Programa Bago Ito Magputol ng Metal
Halos bawat pag-crash ay may parehong hugis: ang code ay hindi kailanman na-verify laban sa aktwal na estado ng makina. Ang isang maikling gawain ay nakakakuha ng halos lahat sa kanila.
- Gayahin sa control o sa CAM at suriin ang toolpath laban sa drawing, hindi lamang para sa mga banggaan.
- Patakbuhin ang program na may mabilis na pag-override na nabawasan at isang bloke na aktibo, pinapanood ang distance-to-go na display sa bawat diskarte.
- Ilipat ang Z positibo sa isang ligtas na halaga at patakbuhin ang buong programa sa hangin, kinukumpirma ang mga pagbabago ng tool, offset, direksyon ng spindle at coolant.
- Gupitin ang unang bahagi nang binawasan ang override ng feed, pagkatapos ay suriin ang bawat dimensyon laban sa drawing bago ilabas ang programa sa produksyon.
- Itala ang mga offset, ang bersyon ng programa at ang listahan ng tool sa isang setup sheet upang ang susunod na pagtakbo ay magsisimula sa mga kilalang halaga sa halip na memorya.
Ang dalawang minuto ng single-block na trabaho sa makina ay nagkakahalaga ng mas mura kaysa sa isang sirang tool holder o isang na-scrap na batch.
Ano ang Itatanong Bago Ka Bumili ng Machine
Dahil ang coding language ay nakatali sa control, ang pagpili ng machine at programming practice ay pareho ang desisyon. Bago pumirma, sulit na kumpirmahin ang ilang mga punto sa pamamagitan ng pagsulat:
- Aling kontrol ang nilagyan, at aling diyalekto ang ibig sabihin para sa mga cycle, macro at subprogram.
- Kung mayroon nang post-processor para sa iyong CAM system para sa kontrol na iyon.
- Gaano karaming memorya ng programa ang mayroon ang kontrol, at kung kailangan ng drip feeding para sa malalaking surfacing file.
- Ilang work offset at tool offset ang available para sa mga multi-fixture setup.
- Kung ang mga sample na programa, isang backup ng parameter at pagsasanay ng operator ay kasama.
- Ano ang nakasaad na pamantayan sa pagtanggap, at kung ang test cut ay tumatakbo sa iyong bahagi o isang bahagi ng pagpapakita.
Ang isang tagabuo na gumugol ng dalawang dekada sa mga kagamitan sa pagputol ng metal at nagpapadala ng humigit-kumulang isang libong yunit sa isang taon ay may posibilidad na magkaroon ng mga sagot sa mga tanong na ito. Maaari mong basahin ang higit pa tungkol sa background at kasaysayan ng pangkat sa likod ng mga lathe na ito bago mo i-shortlist ang isang modelo.
