Huwag mag -atubiling makipag -ugnay kapag kailangan mo kami!
 Home / Balita / Balita sa industriya / CNC Mill vs CNC Lathe: Paano Pumili ng Tamang CNC Machine para sa Iyong Tindahan
CNC Mill vs CNC Lathe: Paano Pumili ng Tamang CNC Machine para sa Iyong Tindahan
 2026.10.21
 Balita sa industriya
Sa 8 a.m., sinipi ng isang tindahan ang isang 45 mm 4140 shaft na may keyway at isang 6061 aluminum bracket na may anim na tapped hole. Pagsapit ng 9 a.m., pamilyar na ang tanong: bumili ng CNC lathe, CNC mill, o pareho? Ang maikling sagot ay ang lathe ay umiikot sa workpiece, habang ang gilingan ay umiikot sa tool. Ang nag-iisang pagkakaiba ang nagpapasya kung aling mga feature ang kumikita, aling mga pagpapaubaya ang mauulit, at aling makina ang unang magbabayad.
Ang Maikling Sagot: Ang Pag-ikot ang Nagpapasya sa Makina
Kung ang karamihan sa halaga ay nasa labas na diameter, panloob na diameter, mga mukha, mga uka, mga thread, at concentricity sa paligid ng isang centerline, ang CNC lathe ay karaniwang ang mas mababang panganib na pagpipilian. Kung ang halaga ay nasa mga bulsa, mga puwang, mga pattern ng bolt, mga patag na mukha, mga anggulo, at mga butas na hindi nagsasalo sa iisang centerline, isang CNC mill ang natural na akma. Ipinapakita ng talahanayan sa ibaba ang mga pangunahing pagkakaiba sa mekanikal na nagtutulak sa desisyong iyon.
| Salik ng desisyon | CNC lathe | CNC mill |
|---|---|---|
| Pangunahing galaw | Umiikot ang workpiece | Ang tool sa paggupit ay umiikot |
| Workholding | Chuck, collet, faceplate, bar feeder | Vise, kabit, clamp, lapida |
| Karaniwang tooling | Pag-insert, boring bar, drills, taps | End mill, face mill, drill, gripo, reamer |
| Pinakamahusay na mga tampok ng bahagi | OD, ID, mga mukha, mga uka, mga thread, mga taper | Mga bulsa, puwang, flat, anggulo, pattern ng butas |
| Karaniwang limitasyon | Ang mga off-center at prismatic na feature ay nangangailangan ng live na tooling | Maaaring mabagal ang mga bilog na bahagi nang walang rotary axis |
Paano Tinatanggal ng Bawat Machine ang Metal
CNC lathe: umiikot ang bahagi
Sa isang 2-axis lathe, ginagalaw ng X at Z axes ang turret habang hawak at iniikot ng spindle ang workpiece. Hawak ng bar stock, chuck jaws, collets, at tailstocks ang bahagi. Ang makina ay lumiliko sa labas ng mga diameter, nagbubutas sa loob ng mga diameter, nakaharap sa mga dulo, nagpuputol ng mga uka, mga sinulid, at mga drill sa gitnang linya. Ang isang turning center ay nagdaragdag ng C-axis motion, live na tool, Y-axis na paglalakbay, o isang sub-spindle. Nagbibigay-daan ito sa paggiling ng mga flat, pag-drill ng mga butas sa gitna, at pag-tap nang hindi inililipat ang bahagi sa pangalawang makina.
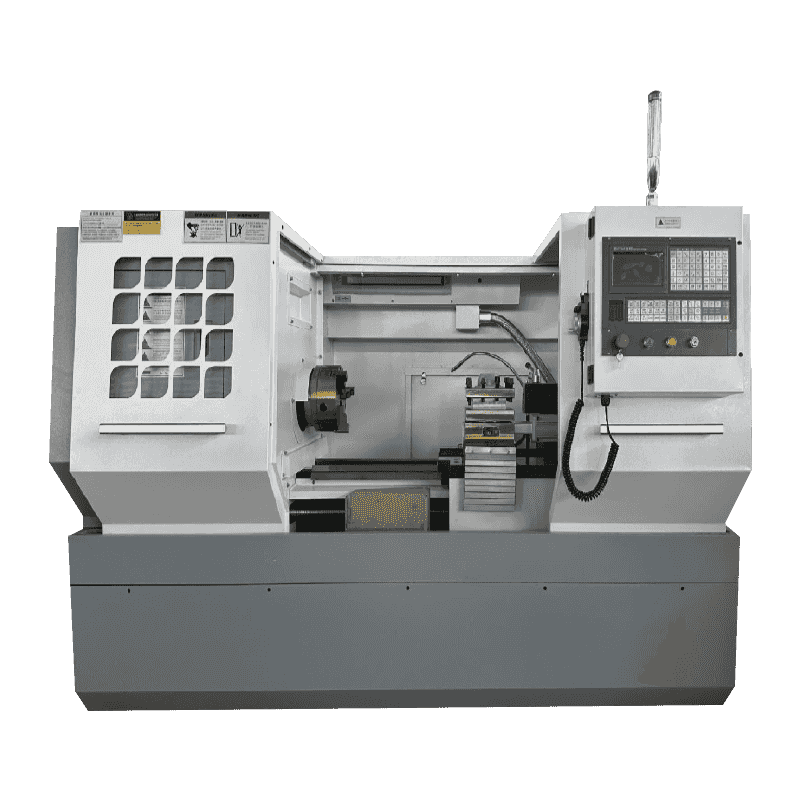
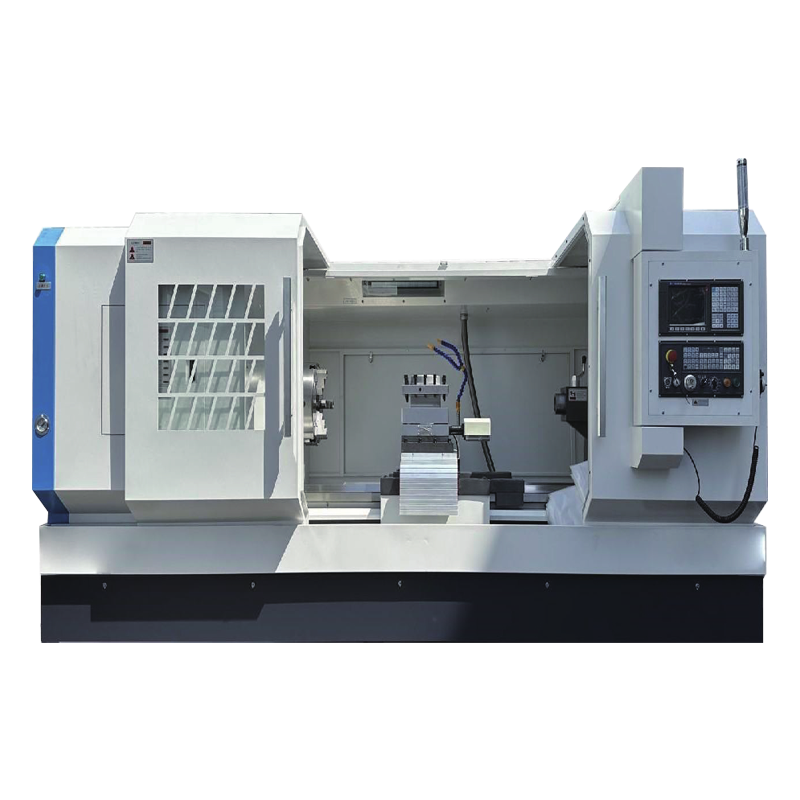
 CK6150 High-Power CNC Horizontal Lathe para sa Shaft at Disc Machining Isang CNC horizontal lathe na may X/Z semi-closed-loop control, C3 ball screws at four-station tool holder, na angkop sa mga shaft, disc, bushing at screw-type na workpiece. Tingnan ang Produkto →
CNC mill: umiikot ang tool
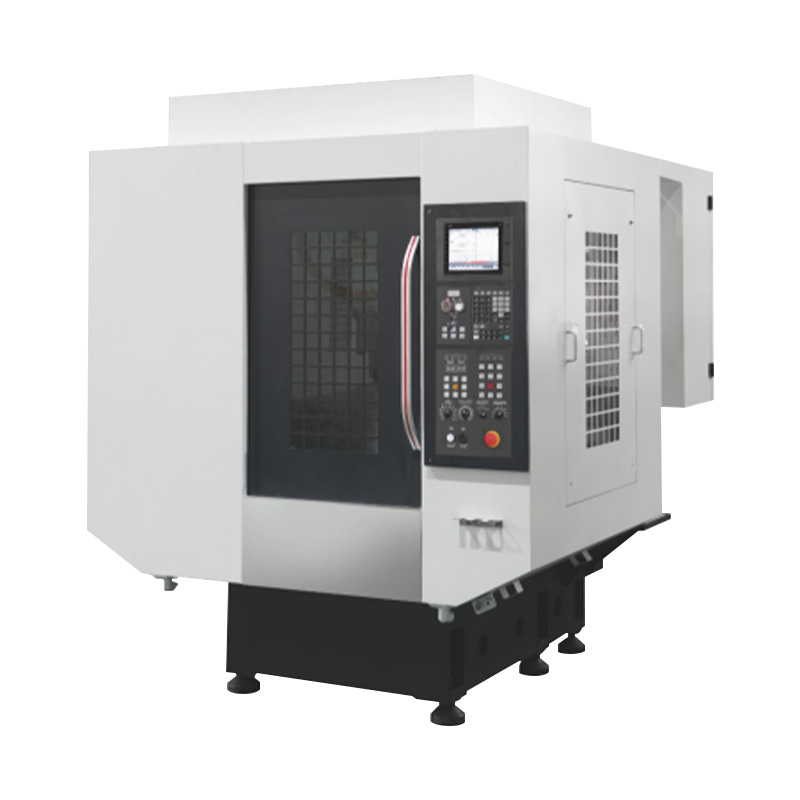
Ang isang 3-axis vertical mill ay gumagalaw sa talahanayan sa X at Y habang ang spindle ay gumagalaw sa Z. Ang workpiece ay nananatiling naka-clamp sa isang vise, fixture, o lapida. Ang mga end mill, face mill, drill, at taps ay nag-aalis ng materyal mula sa mga patag na ibabaw, bulsa, slot, contour, at pattern ng butas. Ang 4th axis ay nagdaragdag ng pag-ikot sa paligid ng X, at ang 5th axis ay nagdaragdag ng tilt para sa mga kumplikadong anggulo at undercut. Para sa high-speed na pagbabarena at pag-tap, ang isang dedikadong drill-tap machine ay maaaring higitan ang pagganap ng isang pangkalahatang vertical machining center dahil mas mabilis itong nagbabago ng mga tool at naglalakbay sa mas maikling distansya.
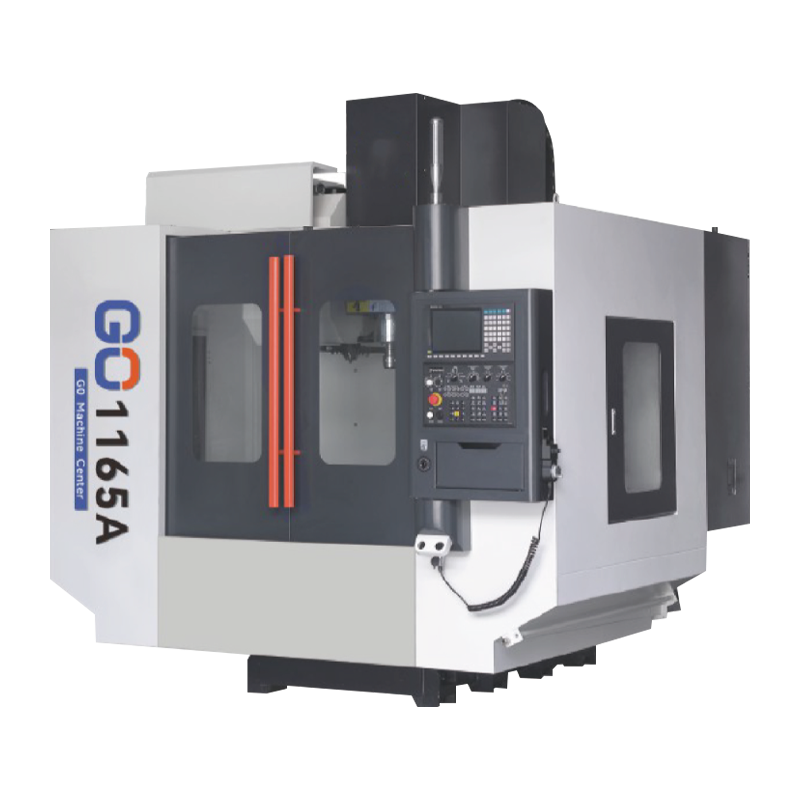
 Vertical Machining Center para sa Precision Complex Part Milling Isang CNC vertical machining center na may C3 ball screws, roller guideways, P4 bearings at awtomatikong pagpapalit ng tool, na may opsyonal na high-speed spindle o nitrogen balancing para sa mga precision complex na bahagi. Tingnan ang Produkto →
Bahagi ng Geometry at Tolerance Stack-Up: Kung Saan Nagkakamali ang Mga Proyekto
Madalas na pinaghahambing ng mga mamimili ang bilis ng spindle at bilang ng axis, ngunit ang geometry at tolerance stack-up ang nagpapasya sa proseso. Ang isang bilog na bahagi na may 0.02 mm concentricity callout ay hindi lamang "bilog"; maaaring kailanganin nito ng isang setup sa isang lathe. Ilipat ito sa isang gilingan, at maaaring kailangan mo ng rotary table, custom na fixture, at higit pang oras ng pag-setup. Sa kabaligtaran, ang isang pabahay na may flat mounting face, dowel hole, at isang bulsa ay maaaring magmukhang simple sa isang lathe na may live na tooling, ngunit maaaring limitahan ng Y-axis travel at rigidity ang katumpakan.
- Mga shaft, pin, bushings, at fittings: lathe muna.
- Mga flange at disc: lathe para sa OD, ID, at bolt circle kung available ang live na tooling; gilingan kung nangingibabaw ang mga tampok ng paggiling.
- Mga pabahay, plato, at bracket: gilingin muna.
- Mga pagsingit ng amag, bulsa, at tadyang: gilingin muna; Maaaring sapat na ang 3-axis, habang nakakatulong ang 5-axis sa mga undercut.
- Mga pinaghalong bahagi: isaalang-alang ang mill-turn o dalawang makina sa halip na pilitin ang isang platform.
Isang praktikal na tolerance check: kung ang drawing ay may iisang centerline at karamihan sa mga dimensyon ay diametral, pumili ng lathe. Kung ang mga dimensyon ay nagmula sa isang patag na datum at may kasamang totoong posisyon, squareness, at flatness sa mga mukha, pumili ng mill. Kung pareho ang naroroon, mas mahalaga ang plano ng proseso kaysa sa label ng makina. Para sa isang pangkalahatang-ideya sa simpleng wika ng mga pangunahing kaalaman sa pagliko at paggiling, ang Hongjia CNC's gabay ng baguhan sa CNC turning at milling technology ay kapaki-pakinabang.
Axis Count, Live Tooling, at ang Mill-Turn Middle Ground
Ang 2-axis lathe ay hindi isang mahinang makina; ito ay isang nakatutok na makina. Maaari itong lumiko, humarap, mag-drill sa gitna, mag-tap sa gitna, at mag-thread. Nakatutok din ang 3-axis mill: X, Y, at Z na may nakapirming workpiece. Magsisimula ang pagkalito kapag pumasok sa quote ang live na tooling, C-axis, Y-axis, sub-spindle, at rotary table.
Nagbibigay-daan sa iyo ang live tooling sa isang lathe na mag-mill flat, mag-drill ng mga butas sa gitna, at mag-tap nang hindi ginagalaw ang bahagi. Nakakatipid iyon ng pangalawang setup at pinoprotektahan ang concentricity. Ngunit ang live tooling ay hindi isang buong VMC. Kung ang bahagi ay nangangailangan ng malalalim na bulsa, long end mill, o heavy face milling, karaniwang panalo ang isang gilingan.
Ang dual-spindle automatic docking at three-axis synchronous machining ay mga halimbawa ng mga configuration ng lathe na nagpapababa ng paghawak para sa mga kumplikadong bahagi ng shaft. Ang trade-off ay ang pagiging kumplikado ng programming, gastos sa tooling, at kasanayan sa operator.
 NC-106DS Dual-Spindle Awtomatikong Docking Horizontal Turning Center Isang dual-spindle turning center na pinagsasama ang pagliko, pagbabarena, pagbubutas, paggiling at pag-tap, na may awtomatikong docking ng workpiece upang mabawasan ang pag-clamping at suportahan ang mga kumplikadong bahagi sa isang setup. Tingnan ang Produkto →
Cycle Time, Cost, and Throughput: Ang Practical Math
Ang presyo ng makina ay isang linya lamang sa pagkalkula. Kasama sa totoong paghahambing ang oras ng pag-setup, tooling, gastos sa fixture, rate ng scrap, paggawa, espasyo sa sahig, at kapangyarihan. Ang isang CNC lathe na may bar feeder ay maaaring tumakbo nang walang nag-aalaga sa loob ng maraming oras sa isang pamilya ng mga bilog na bahagi. Ang isang CNC mill na may lapida na kabit ay maaaring magpatakbo ng ilang bahagi sa bawat cycle, ngunit ang kabit at CAM programming ay maaaring mas matagal bago mapatunayan.
- Tantyahin ang cycle time bawat bahagi, hindi bawat feature.
- Magdagdag ng setup at fixture amortization sa dami ng order.
- Suriin ang bar stock o blangko ang halaga; madalas na nagsisimula ang mga lathe mula sa bar, mga gilingan mula sa plato o paghahagis.
- Bilangin kung ilang setup ang kailangan ng bahagi. Ang bawat dagdag na setup ay nagdaragdag ng error at paggawa.
- Subukan ang bottleneck: paglisan ng chip, pagpapalit ng tool, pagpapabilis ng spindle, o pag-load ng operator.
Para sa low-volume, high-mix work, ang 3-axis mill at 2-axis lathe ay maaaring maging mas flexible kaysa sa isang mill-turn machine, dahil ang bawat makina ay mas simple sa pagprograma at pagpapanatili. Para sa mataas na dami ng bilog na bahagi, ang lathe na may live na tool at isang sub-spindle ay kadalasang nananalo sa halaga ng bawat bahagi. Para sa mga high-volume na prismatic parts, panalo ang VMC na may mga pallet o drill-tap machine.
Programming, Operator, at Shop Workflow
Ang lathe programming ay nakasentro sa isang umiikot na bahagi at isang turret o gang tool plate. Mag-isip ka sa diameters, mukha, at centerlines. Mill programming centers sa isang coordinate system na naayos sa workpiece. Sa tingin mo sa mga offset sa trabaho, mga offset sa haba ng tool, at kabayaran sa cutter. Parehong gumagamit ng G-code, ngunit magkaiba ang mga setup sheet, tool library, at probing routine.
Ang kasanayan sa operator ay isang nakatagong gastos. Maaaring kumportable ang operator ng lathe sa mga chuck jaws, bar feeder, at tool wear sa mga insert. Ang isang mill operator ay maaaring kumportable sa mga vises, fixtures, edge finding, at CAM simulation. Kung ang iyong koponan ay malakas sa isang lugar, ang unang makina ay dapat tumugma sa lakas na iyon. Nagiging bottleneck ang isang bagong makina na walang sinuman ang makakapag-set up.
Pagbili ng Checklist para sa CNC Mill vs CNC Lathe
- Sobre ng bahagi at bigat: suriin ang swing, laki ng chuck, kapasidad ng bar, laki ng talahanayan, at mga limitasyon sa pagkarga.
- Axis travel: lathe X at Z plus tailstock; mill X, Y, at Z kasama ang spindle nose sa table.
- Spindle: bilis, lakas, torque, taper, at through-spindle coolant.
- Tooling: mga istasyon ng turret, live na tool, kapasidad ng ATC, at tool taper.
- Katumpakan: pagpoposisyon, repeatability, thermal growth, at backlash.
- Automation: bar feeder, gantry loader, pallet changer, o robot cell.
- Serbisyo: pag-install, pagsasanay, mga ekstrang bahagi, at lokal na suporta.
Ang isang magandang tuntunin ay bumili para sa 80 porsiyento ng iyong kasalukuyang trabaho at i-outsource ang natitirang 20 porsiyento hanggang sa maging malinaw ang pattern ng order. Binabawasan nito ang panganib na bumili ng gilingan para sa isang tampok na bulsa o isang lathe para sa isang may sinulid na butas.
Kung saan Nababagay ang Hongjia CNC sa isang Turning o Milling Plan
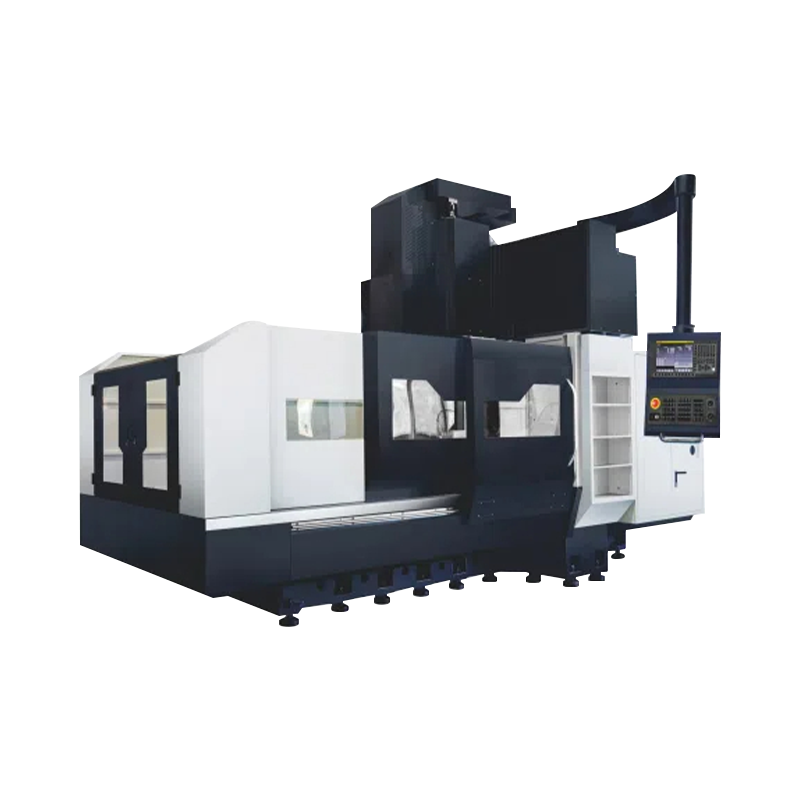
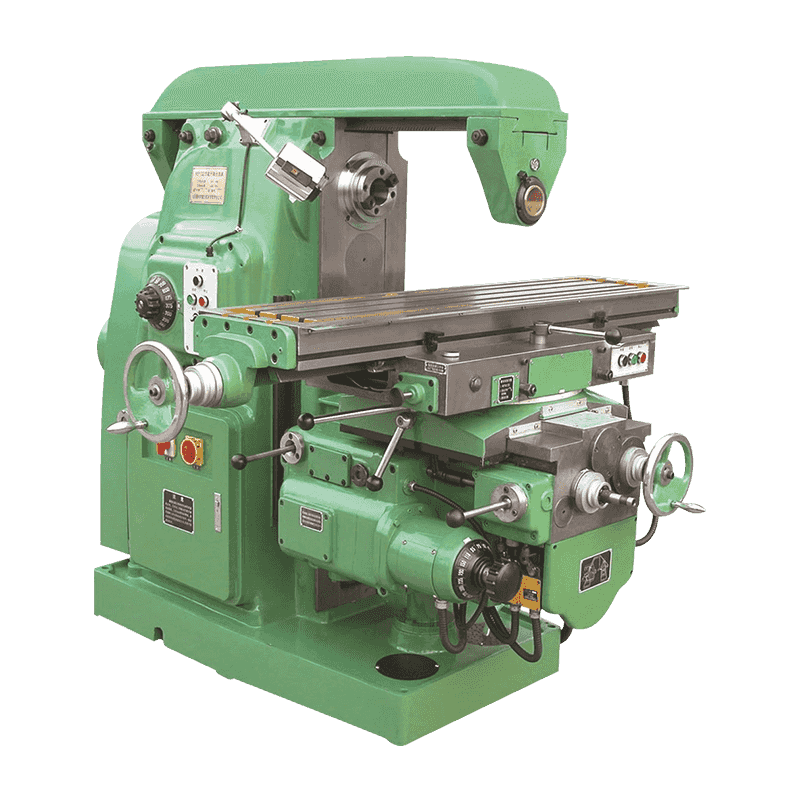
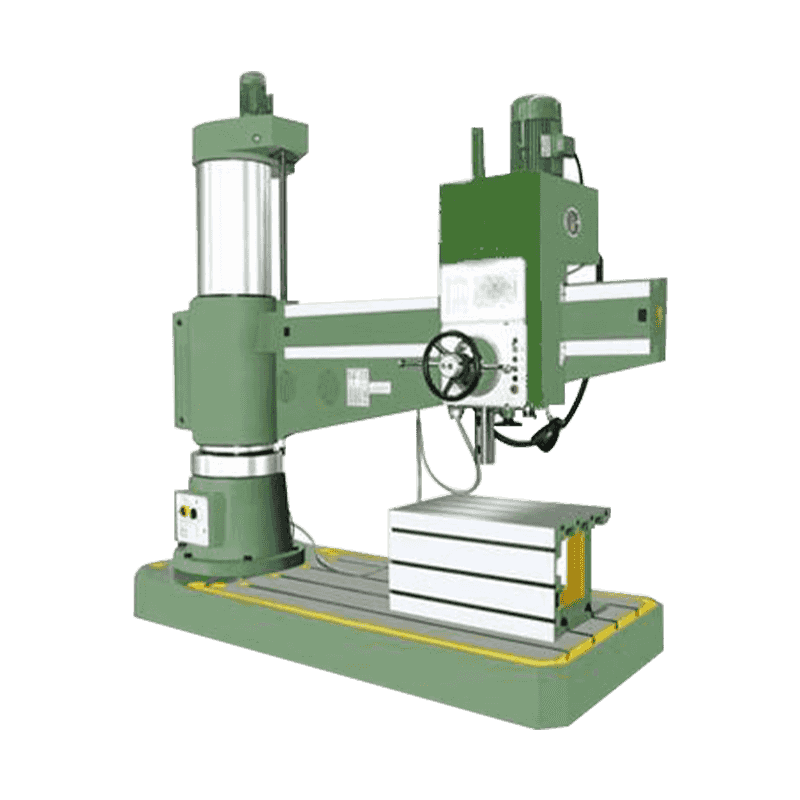
Ang Hongjia CNC ay gumagawa ng mga kagamitan sa pagputol ng metal mula sa base nito sa Ningbo, China, na may pahalang na CNC turning at milling series, vertical lathes, milling center, at ordinaryong turning, milling, at drilling machine. Kasama sa pahalang na serye ang CK6140, CK6150, CK6163, at CK6180 lathes, kasama ang NC106, NC108, NC110, at NC112 turning centers na may mga variant ng D, DY, at DS. Sinasaklaw ng serye ng milling center ang mga vertical machining center, double-column machining center, high-speed drilling center, at drilling at tapping machine. Ang kumpanya ay nagsasaad ng higit sa 20 taon ng karanasan sa industriya, taunang output ng 1,000 mga yunit, at higit sa 500 mga customer.
Mahalaga ang hanay na iyon kapag inihambing mo ang isang CNC mill kumpara sa isang CNC lathe. Ang isang supplier na nag-aalok ng parehong turning at milling platform ay makakatulong sa iyo na itugma ang makina sa bahagi sa halip na pilitin ang bahagi sa isang teknolohiya. Kung ang iyong trabaho ay halos bilog, magsimula sa isang pahalang na lathe o sentro ng pagliko. Kung ang iyong trabaho ay halos prismatic, magsimula sa isang vertical machining center. Kung mayroon kang pareho, planuhin ang proseso sa paligid ng tampok na kumokontrol sa pagpapaubaya.
makikita mo Ang background ng pagmamanupaktura ng Hongjia CNC at mga detalye ng pabrika para sa higit pa sa diskarte sa paggawa at pagpapasadya nito.
Ang CNC mill vs CNC lathe ay hindi isang paligsahan. Ito ay isang desisyon sa proseso. Bilangin ang mga feature na diametral, bilangin ang mga flat feature, suriin ang tolerance stack-up, at kalkulahin ang gastos sa bawat magandang bahagi. Ang makina na nag-aalis ng pinakamaraming setup at humahawak ng pinakamahigpit na datum ay karaniwang ang unang nagbabayad.
