
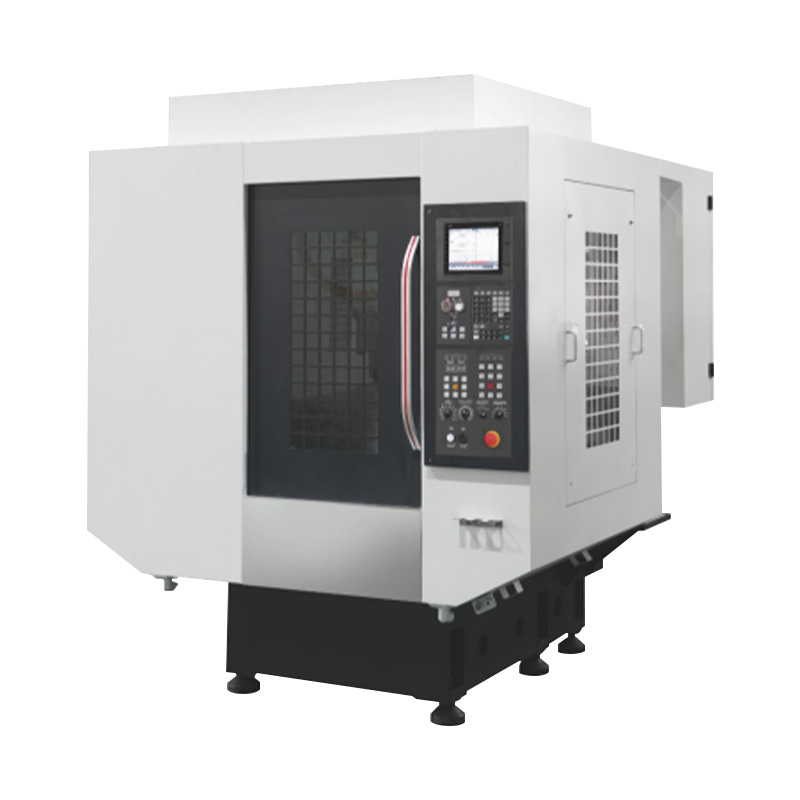
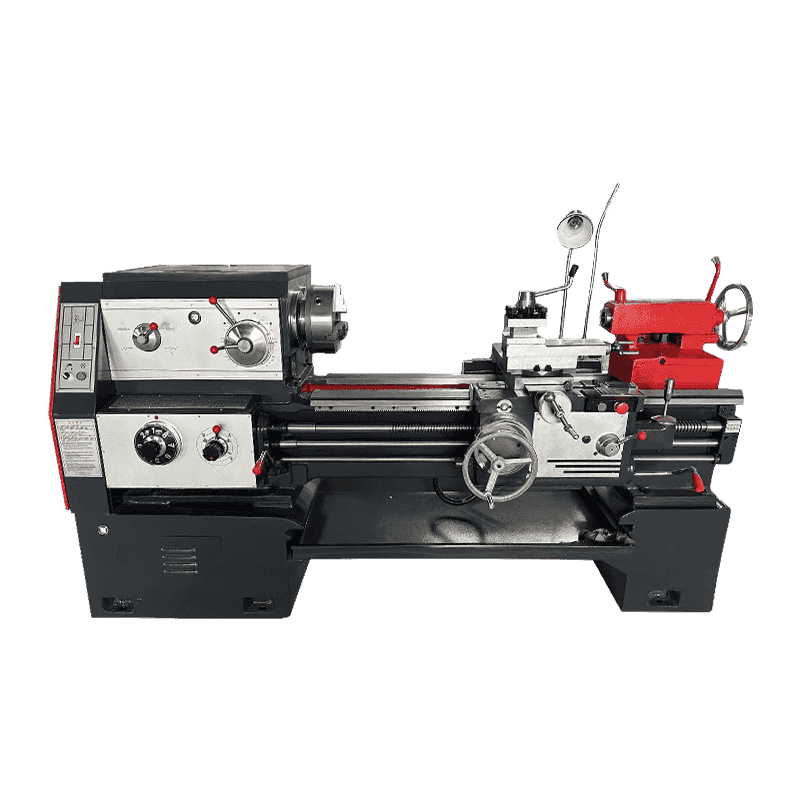
Huwag mag -atubiling makipag -ugnay kapag kailangan mo kami!
 Home / Balita / Balita sa industriya / Five-Axis CNC Machining: Paano Ito Gumagana, Ano ang Gastos Nito, at Kailan Ito Magbabayad
Five-Axis CNC Machining: Paano Ito Gumagana, Ano ang Gastos Nito, at Kailan Ito Magbabayad
 2026.11.18
 Balita sa industriya
Ang isang hydraulic manifold na may labindalawang cross-drilled na butas sa mga compound na anggulo ay dumapo sa desk para sa panipi. Sa isang three-axis mill kailangan nito ng limang setup at limang fixtures, at ang pangatlong setup lamang ay nagpapakilala ng error sa paghahanap na humigit-kumulang 0.03 mm na kailangang mabuhay sa bawat susunod na operasyon. Sa isang limang-axis na makina ang parehong bahagi ay tumatakbo sa isang clamping.
Ang paghahambing na iyon ay ang buong kaso ng negosyo. Ang limang-axis na CNC ay hindi nanalo sa trabaho dahil mukhang advanced ito; mananalo ito dahil tinatanggal nito ang mga setup, at ang pagtanggal ng setup ay nagtatanggal ng fixture, isang re-clamp, isang paghatol ng operator at isang layer ng tolerance stack na walang sinuman ang makokontrol pagkatapos. Kung ang isang bahagi ng pamilya sa iyong palapag ay nangangailangan pa rin ng apat o higit pang mga setup, five-axis ay nagkakahalaga ng seryosong pagmomodelo. Kung kailangan nito, ang kapital ay kadalasang mas mahusay na ginagastos sa kapasidad na gagamitin mo araw-araw.
Ano ang Talagang Ibig Sabihin ng Five-Axis CNC
Ang limang-axis na CNC ay hindi isang uri ng makina. Inilalarawan nito ang anumang machining center na maaaring magposisyon o magmaneho ng cutting tool kasama ang tatlong linear axes — X, Y at Z — kasama ang dalawang rotary axes na pinili mula sa A (pag-ikot tungkol sa X), B (pag-ikot tungkol sa Y) at C (pag-ikot tungkol sa Z). Ang axis count ay hindi mahalaga kaysa sa mode ng operasyon: positional o sabay-sabay.
3 2 posisyonal machining
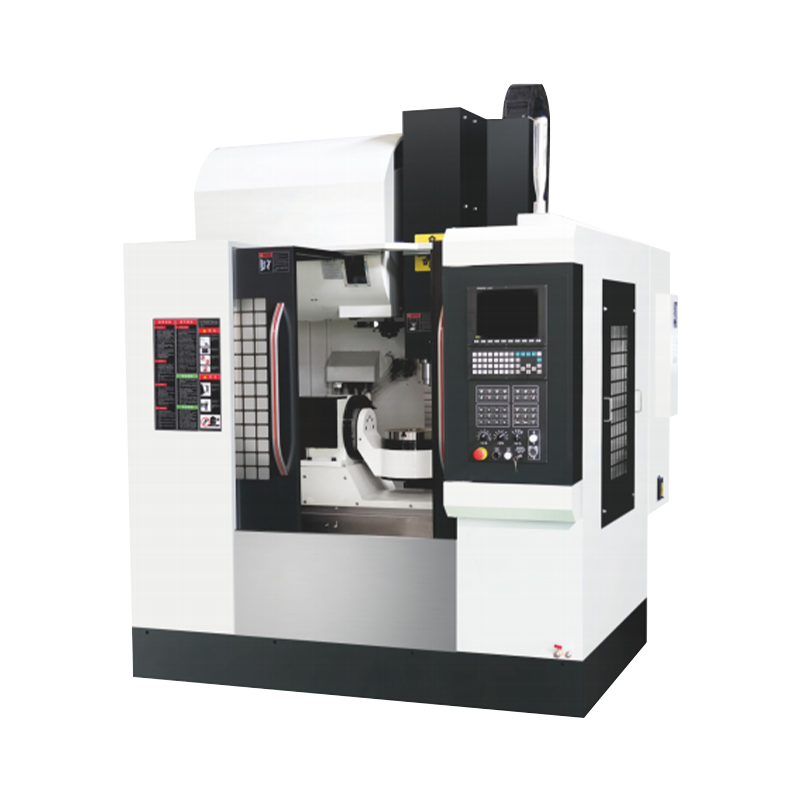
Ang dalawang rotary axes index sa isang anggulo at clamp. Nangyayari ang pagputol nang eksakto tulad ng sa isang three-axis na makina, mula lamang sa ibang direksyon. Ang mga rotary ax ay kumikilos tulad ng mga fixture na gawa sa metal: ang mga pagbabago sa oryentasyon ay tumatagal ng ilang segundo, at ang isang naka-lock na rotary joint ay malapit sa isang solidong cast sa higpit. Para sa karamihan ng trabaho sa job-shop — mga bracket, housing, plate na may anggulong mukha — 3 2 ang naghahatid ng bulto ng benepisyo sa isang bahagi ng pagsisikap sa programming.
Sabay-sabay na five-axis machining
Ang lahat ng limang axes ay magkakaugnay upang ang tool axis ay sumusunod sa ibabaw. Ito ang kailangan ng mga impeller, blisks, blades, implants at deep contoured mold cavities, at ito rin ang mode na ginagawang maabot ang undercut at cross-hole na mga feature nang hindi muling pagsasaayos. Hinihingi nito ang CAM na may machine simulation, isang post-processor na napatunayan sa scrap, at mga operator na nakakaunawa sa mga rotary limit at singularities.
| Configuration | Paano kumikilos ang makina | Karaniwang gamit | Pagsisikap sa programming | Katigasan |
|---|---|---|---|---|
| 3-axis | Nakapirming suliran; manu-manong ini-reposition ang bahagi sa pagitan ng mga setup | Prismatic parts na may mga feature sa dalawa o tatlong mukha | Mababa | Pinakamataas |
| 3 2 positional | Rotary axes index at clamp; Ang pagputol ay nananatili sa isang nakapirming oryentasyon | Angled faces, cross hole, five-face work sa isang clamping | Katamtaman | Mataas kapag naka-clamp |
| Sabay-sabay na 5-axis | Ang lahat ng mga axes ay nagsa-interpolate habang ang tool ay nasa cut | Impeller, blades, contoured molds, undercut features | Mataas — kailangan ang simulation at isang na-verify na post | Mababaest, especially with rotary mass in the head |
Ang Tatlong Binuo ng Machine at Kung Ano ang Ginagawa Nila sa Iyong Setup
Kung saan pisikal na nakaupo ang mga rotary axes ay nagbabago ang higpit, work envelope at ang bigat ng bahagi na maaari mong hawakan. Sakop ng tatlong layout ang halos lahat ng bagay sa merkado.
- Ulo/ulo: ang parehong mga rotary ax ay nakatira sa spindle head, kaya ang mesa ay nananatiling patag at maaaring magdala ng mabibigat o awkward na bahagi. Ang parusa ay gumagalaw nang mataas sa istraktura, na naglilimita sa laki at higpit - pinakakaraniwan sa mas maliliit na makina.
- Head/table: isang rotary axis sa spindle, kadalasan B, at isa sa table, kadalasang C. Ito ang pinakakaraniwang kompromiso: nagagamit na tigas, isang praktikal na sobre at magandang access para sa mid-sized na trabaho.
- Talahanayan/talahanayan (trunnion): ang parehong mga palakol ay nakaupo sa mesa, ikiling at iniikot ang workpiece. Napakatumpak at matibay para sa mga bahaging magkasya, ngunit ang trunnion ay sumasaklaw sa bigat ng bahagi, at ang gravity na kumikilos sa isang mabigat na workpiece ay nagpapakita bilang error sa pagpoposisyon sa mga rotary encoder.
Suriin ang mga rating ng rotary torque laban sa bahagi na talagang balak mong patakbuhin. Ang isang table na na-rate sa 200 kg static holding capacity ay maaaring ma-rate sa isang third ng iyon kapag ang axis ay kailangang pabilisin ang pagkarga, at ang dynamic na figure ay ang isa na makakaligtas sa pakikipag-ugnay sa isang cycle time.
Kung Saan Bumabalik ang Pera
Ang five-axis payback ay bihirang lumabas bilang isang mas mabilis na cycle. Lumilitaw ito bilang mga oras na inalis mula sa harap at likod ng cycle, at bilang mga depekto na humihinto sa nangyayari.
Pag-aalis ng setup
Ang bahaging may apat na setup na nagiging bahagi ng isang pag-setup ay nag-aalis ng tatlong disenyo ng kabit, tatlong proving run at tatlong pagkakataong mai-load ang workpiece sa maling paraan. Kung saan ang isang setup ay nagkakahalaga ng 45 hanggang 90 minuto ng spindle-idle na oras, ang line item na iyon lang ang kadalasang nagdadala ng case.
Mas maikli, mas matigas na mga tool
Ang mga malalalim na cavity sa isang three-axis na makina ay pumipilit ng mahahabang tool, at ang pagpapalihis ay tumataas kasama ang cube ng overhang. Ang pagtagilid sa ulo ay nagbibigay-daan sa iyong maabot ang parehong feature gamit ang isang tool na 30 hanggang 40 porsiyentong mas maikli, na maaaring magparami ng paninigas nang maraming beses. Ang nakikitang resulta ay isang mas mahusay na pagtatapos sa ibabaw at mas mahabang buhay ng tool; ang nakatagong resulta ay mas kaunting semi-finish pass.
Isang datum sa halip na isang stack ng mga ito
Tatlong setup ang bawat isa na nag-aambag ng 0.02 mm ng error sa lokasyon ay hindi naghahatid ng 0.02 mm sa pangkalahatan — pinakamasamang kaso ay naghahatid sila ng humigit-kumulang 0.06 mm, at karaniwan itong lumalabas bilang positional na callout sa pagitan ng dalawang feature na ginawa sa magkaibang mga setup. Nag-collapse ang isang clamping na stack sa isang kontribusyon. Ang katigasan sa pinagmulan ay mahalaga rin, kaya naman ang parehong pangangatwiran ay nasa likod high-rigidity horizontal turning centers .
Kontrol ng axis ng tool sa mga contoured na ibabaw
Gamit ang axis ng tool na nakahawak malapit sa ibabaw na normal, ang isang ball-nose cutter ay patuloy na gumagana sa paligid ng epektibong diameter nito sa halip na mag-drag sa halos zero na bilis ng pagputol sa dulo ng tool. Maaaring palawakin nang bahagya ang stepover, at bumababa ang oras ng manual polishing sa paraang hindi kailanman makikita sa pagtatantya ng CAM.
Ang Mga Gastos na Bihirang Lumitaw sa Sipi
Ang presyo ng makina ay ang hindi gaanong nakakagulat na bilang sa proyekto. Ang iba ay malamang na dumating pagkatapos, sa mga invoice at sa mga oras.
- CAM at isang na-verify na post-processor. Ang sabay-sabay na five-axis na post ay partikular sa makina at kailangang mapatunayan sa scrap bago ito mahawakan ang bahagi ng customer. Badyet para sa simulation software bilang isang kinakailangan, hindi isang opsyon.
- Oras ng programming. Ang unang sabay-sabay na toolpath ay maaaring tumagal ng tatlo hanggang sampung beses na mas mahaba upang mag-program bilang isang katumbas na three-axis na trabaho. Panatilihin ang humigit-kumulang 80 porsiyento ng workload sa 3 2 at magreserba ng mga sabay-sabay na landas para sa mga feature na talagang nangangailangan ng mga ito.
- Kakayahan ng operator. Ang mga rotary limit, singularities, collision awareness at in-process probing ay hindi na-absorb sa isang linggo, at ang trunnion crash ay isang mamahaling paraan para matutunan ang mga ito.
- Mga may hawak ng tool at clearance. Maikli, mahusay na balanseng mga may hawak, higit pa sa mga ito sa magazine, at sapat na clearance upang maiwasan ang ulo sa kabit sa bawat anggulo.
- Gusali at mga serbisyo. Paggawa ng pundasyon, pamamahala ng coolant at chip, at isang matatag na temperatura ng kapaligiran kung ang mga rotary encoder ay inaasahang magkakaroon ng katumpakan sa buong shift.
- Pagpapanatili at pagkakalibrate. Ang rotary backlash, encoder checks at geometry verification ay kabilang sa taunang plano mula sa unang araw, hindi pagkatapos ng unang out-of-tolerance na batch.
Isang Praktikal na Pagsusulit Bago Ka Mag-commit
Patakbuhin ito laban sa tatlong buwan ng mga job card, hindi laban sa brochure.
- Bilangin ang mga bahagi na nangangailangan ng higit sa dalawang oryentasyon. Kung ang pangkat na iyon ay nasa ilalim ng ikalimang bahagi ng iyong workload, maaaring masakop na ito ng 3 2 sa isang umiiral nang vertical machine.
- Ilista ang mga pagpaparaya na kasalukuyan mong ipinaglalaban. Kung ang problema ay callout ng lokasyon sa pagitan ng mga feature sa iba't ibang mukha, inaayos ito ng five-axis. Kung ito ay isang sukat na pagpapaubaya sa isang mukha, hindi.
- Magmodelo ng payback sa mga oras ng pag-setup at rework kaysa sa cycle time. Ang pagputol ng oras sa isang five-axis na makina ay kadalasang hindi mas mahusay kaysa sa isang three-axis na makina, at ang pag-quote nito bilang isang pagtaas ng bilis ay nakaka-flatter sa mga numero.
- Presyo nang totoo ang alternatibo: mga karagdagang in-house na setup kumpara sa pag-subcontract sa pamilya sa isang five-axis shop. Sa mababang volume ang subcontractor ay karaniwang nanalo, at walang kapital na nakatali.
Kung Ang Iyong Tindahan ay Paikot-ikot
Hindi lahat ng problema sa pag-setup ay nangangailangan ng five-axis milling machine. Sa mga bahagi ng shaft-type at chuck-type, ang unang tunay na pakinabang ay karaniwang nagmumula sa pagtatapos ng higit pang mga operasyon sa isang clamping sa isang lathe — ang parehong setup-elimination logic, na inilalapat sa ibang oryentasyon ng spindle.
Ang three-axis synchronous turning, na may C axis, live na tooling at isang naka-synchronize na pangalawang spindle, ay nagbibigay-daan sa isang shaft na ma-machine mula sa magkabilang dulo laban sa isang datum, na may milled flats at cross hole na natapos sa parehong cycle. Tinatanggal nito ang pangalawang operasyon, ang pangalawang kabit at ang pangalawang pagkakataon na mawalan ng concentricity.
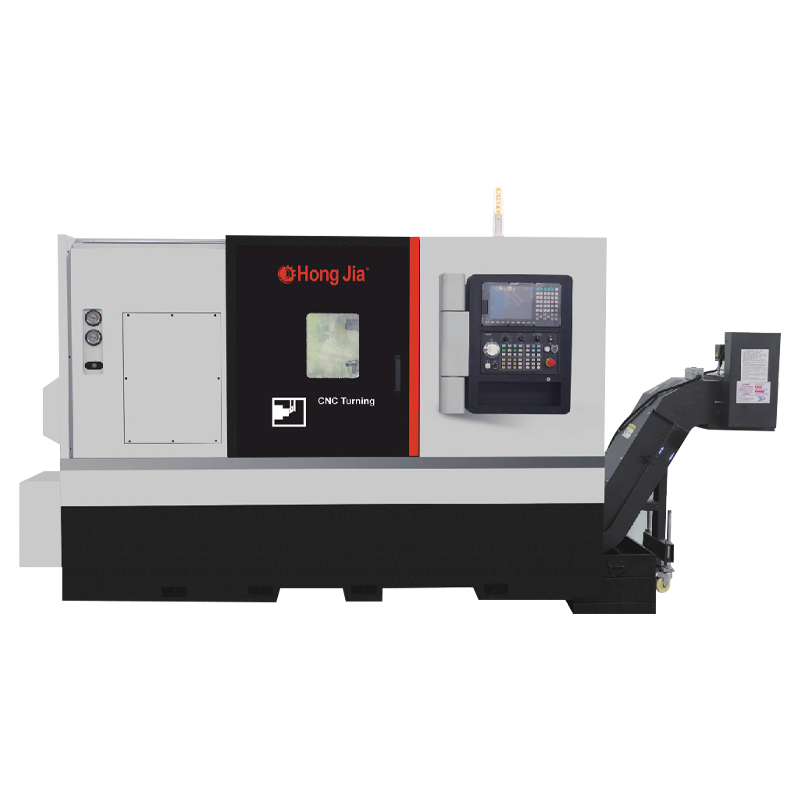
 NC-106D-Y 3-Axis Synchronous Horizontal Turning Center Isang three-axis synchronous turning center na may pinapaandar na turret at Y axis, na angkop sa pagkumpleto ng pagliko, paggiling, pagbabarena at pagbubutas sa mga shaft sa mas kaunting setup. Tingnan ang Produkto →
Kung saan ang isang bahagi ay nangangailangan ng pagliko, pagbabarena at pagbubutas sa isang hit, ang isang sentro ng pagliko na may hinihimok na turret at boring na kakayahan ay nagpi-compress ng tatlong operasyon sa isa. Ang ekonomiya ay magkapareho sa limang-axis na trabaho: ang pag-save ay nasa mga fixtures, hindi sa spindle speed.
 T36P Turning, Drilling at Boring Horizontal Turning Center Isang pahalang na sentro ng pagliko para sa pagliko, pagbabarena at pagbubutas ng mga kumplikadong workpiece, na may mataas na tigas na istraktura at isang 75 L na mai-withdraw na tangke ng coolant. Tingnan ang Produkto →
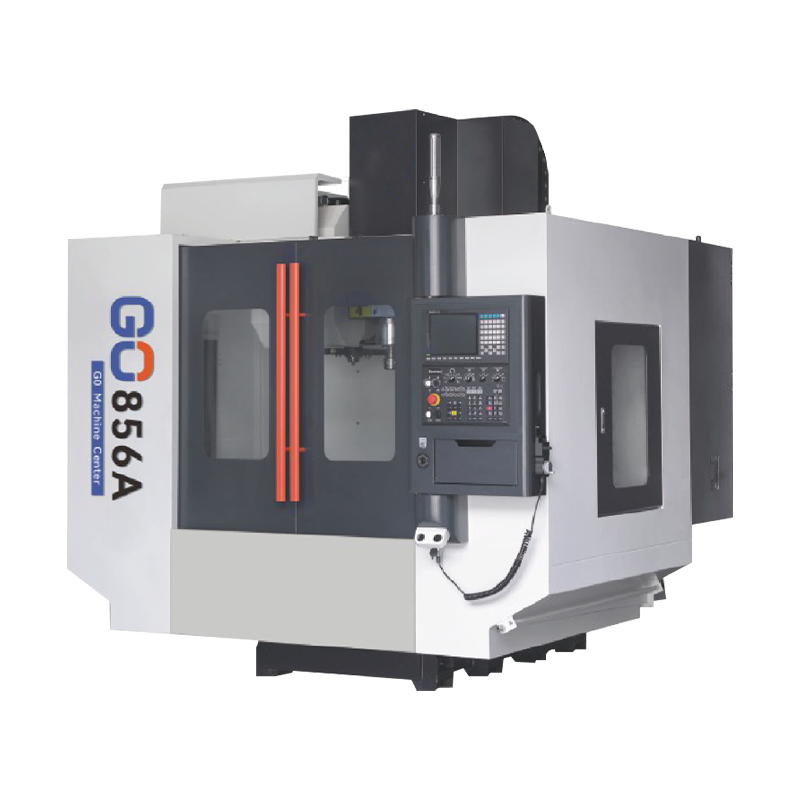
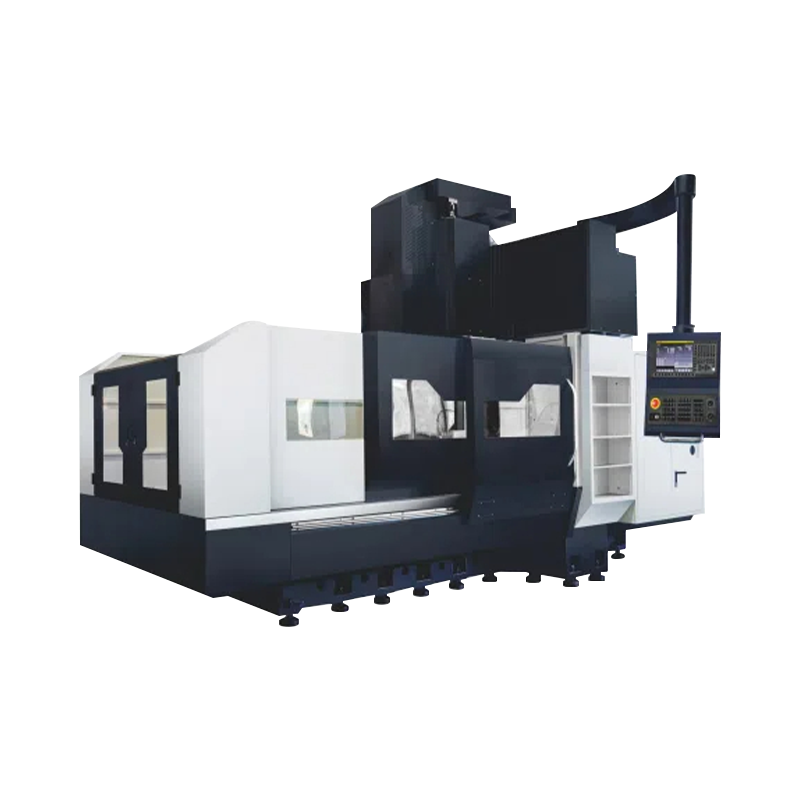
Para sa malaking prismatic na trabaho, ang isang double-column machining center ay nagbibigay ng isang work envelope na hindi magagawa ng C-frame, at may indexing head ito ay sumasaklaw sa mga anggulong mukha sa 3 2 nang hindi nagbabayad para sa buong sabay na kontrol.
 Double Column Machining Center para sa Malaking Workpiece Isang double-column machining center series para sa malalaki, mabibigat na workpiece, na may mataas na lakas na cast iron bed, gantry width hanggang 1400 mm at mabilis na pagtawid sa 20 m/min. Tingnan ang Produkto →
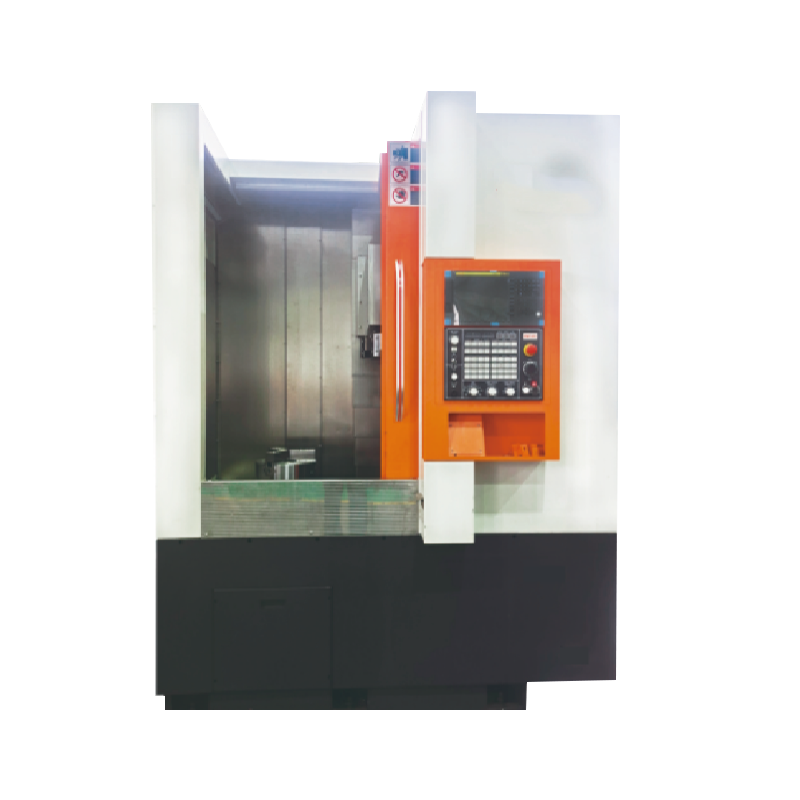
Ang katalogo sa likod ng site na ito ay nakaupo sa naunang yugto ng parehong lohika - pahalang na mga sentro ng pagliko, mga vertical lathe at mga sentro ng machining na binuo sa paligid na binabawasan kung gaano karaming beses ang isang bahagi ay nai-clamp; background ng kumpanya itinakda ang base ng produksyon sa likod nito. Kung ang isang bahagi ng pamilya ay tunay na nangangailangan ng sabay-sabay na limang-axis, ang kakayahang iyon ay kailangang magmula sa isang makina na idinisenyo para dito. Ang magagawa ng isang turning center o isang 3 2 machining center ay alisin ang mga setup na hindi kailanman kailangan ng limang axes sa unang lugar.
Paghahanda ng Sahig
Dumating ang makina bago pa maging matatag ang proseso. Ang mga bagay na ito ay nagpapasya kung ang unang buwan ay produktibo o masakit.
- Foundation at leveling: sundin ang mga kinakailangan sa pagkarga at anchor, pagkatapos ay muling suriin ang antas pagkatapos ng mga unang linggo ng pagputol.
- Thermal stability: ang mga rotary encoder at spindle growth ay parehong tumutugon sa mga pagbabago sa temperatura; isang pagawaan na nag-iiba ng sampung digri sa kabuuan ng isang shift ay magpapakita nito sa mga bahagi.
- Data ng probing at tool: Ang in-machine probing ay nagko-convert ng five-axis machine mula sa isang mabilis na pamutol sa isang self-correcting, at ito ang pinakamurang insurance laban sa fixture error.
- Pagpapatunay: isang ballbar check at isang test cut sa isang kilalang artifact, kabilang ang mga rotary center offset, bago ilabas ang anumang gawain ng customer.
- Dry run: patunayan ang bawat bagong programa sa simulation, pagkatapos ay sa hangin na ang pinto ay sarado, pagkatapos ay sa aluminyo bago ito pumunta kahit saan malapit sa isang maihahatid.
Ang Five-axis CNC ay isang setup-elimination tool na may mataas na entry ticket. Bilhin ito kapag ang bahagi ng pamilya ay may mga compound na anggulo, cross feature o isang tolerance stack na hindi kayang hawak ng tatlong setup — at bilhin ito gamit ang CAM, ang post-processor at ang pagsasanay na naka-budget na, dahil iyon ang nagko-convert ng axis count sa mga naipadalang bahagi. Kung ang tapat na sagot ay ang dalawa o tatlong bahaging numero ay nangangailangan ng sabay na kontrol habang ang iba ay masayang tumatakbo sa 3 2, i-subcontract ang iilan at gugulin ang kapital sa kapasidad na iyong ilo-load bawat linggo.
