
Huwag mag -atubiling makipag -ugnay kapag kailangan mo kami!
 Home / Balita / Balita sa industriya / Isang Praktikal na Gabay sa cad at cam: Mga Paggamit, Pagpili, at Pangunahing Pagsasaalang-alang
Isang Praktikal na Gabay sa cad at cam: Mga Paggamit, Pagpili, at Pangunahing Pagsasaalang-alang
 2026.11.04
 Balita sa industriya
Dumating ang isang kahilingan para sa quotation na may kasamang STEP file, isang PDF drawing, at isang petsa ng paghahatid. Bago makapag-quote ang shop, kailangan nitong sagutin ang tatlong tanong: maaari bang hawakan ang bahagi, maabot ba ng tool ang bawat feature, at maaari bang magkaroon ng tolerance ang makina sa naka-quote na cycle time. Sinasagot ng CAD at CAM ang mga tanong na iyon nang magkakasunod. Tinutukoy ng CAD ang bahagi; Tinutukoy ng CAM ang galaw na gumagawa nito. Ang handoff sa pagitan ng mga ito ay kung saan nagsisimula ang karamihan sa mga error sa pagtatantya, mga na-scrap na unang artikulo, at hindi inaasahang pagbabago ng tool.
Ano ang Talagang Ginagawa ng CAD at CAM
Ang CAD ay ang geometry na bahagi ng daloy ng trabaho. Ginagawa nito ang 2D na pagguhit, ang 3D na modelo, ang istraktura ng pagpupulong, at ang mga sukat at pagpapahintulot na tumutukoy sa pagtanggap. Sa isang job shop, ang CAD file ay maaaring magmula sa customer, o maaari itong muling itayo mula sa isang drawing dahil hindi kumpleto ang ibinigay na modelo. Sinasagot ng CAD ang isang tanong: ano ang bahagi?
Nagsisimula ang CAM sa geometry na iyon ngunit sumasagot sa ibang tanong: paano ginawa ang bahagi? Tinutukoy ng programmer ang stock, workholding, tool assemblies, operation sequence, cutting parameters, coolant strategy, at toolpath. Ang output ay hindi isang mas magandang modelo. Isa itong hanay ng mga tagubilin na partikular sa makina, kadalasang G-code, kasama ang isang sheet ng pag-setup na nagsasabi sa operator kung ano ang ilo-load at kung saan dapat i-touch.
| Tanong | CAD | CAM |
|---|---|---|
| Pangunahing tanong | Ano ang bahagi? | Paano ito ginawa? |
| Core input | Pagguhit, pag-scan, konsepto ng customer | 3D model, stock definition, machine kinematics |
| Core na output | 2D drawing, 3D model, bill of materials | Toolpath, NC program, setup sheet |
| Pangunahing panganib | Nawawalang tolerance o datum | Maling post-processor, stock allowance, o tool reach |
| Karaniwang may-ari | Design engineer, drafter | CAM programmer, machinist |
Ang pagkakaiba ay mahalaga sa komersyo. Ang pagbabago sa disenyo ay maaaring magdulot ng mga oras ng engineering. Ang isang pagbabago sa CAM ay maaaring nagkakahalaga ng isang fixture, isang tool, o isang prove-out cycle. Ang pagtrato sa kanila bilang isang hakbang ay nagtatago sa parehong mga gastos.
Ang Handoff: Ang Kalidad ng Modelo ay Nagiging Katumpakan ng Machine
Ang isang modelo ay maaaring magmukhang perpekto sa screen at hindi pa rin magagamit sa CAM. Ang mga bukas na ibabaw, magkakapatong na solid, halo-halong unit, at nawawalang mga datum ay pumipilit sa programmer na buuin muli ang geometry, at bawat muling pagtatayo ay nagpapakilala ng pagkakataong ilipat ang isang feature. Para sa mga nakabukas na bahagi, ang pinakamahalagang handoff ay kadalasang ang axis ng pag-ikot at ang stock envelope. Kung ang centerline ng modelo ay hindi tumutugma sa spindle axis sa CAM, ang bahagi ay puputulin nang sira-sira gaano man kaingat na nabuo ang toolpath.
Bago ang programming, suriin ang modelo laban sa pagguhit sa halip na laban sa screen:
- Mga yunit at sukat. Kumpirmahin ang millimeters o pulgada bago mag-import. Ang isang 25.4 factor na error ay maaaring makaligtas sa ilang mga operasyon bago ito maging halata.
- Datum scheme. Sumang-ayon sa A-B-C na mga datum at gawin ang CAM work offset mirror ang drawing.
- Kondisyon ng stock. Tukuyin ang bar stock, cast blank, o near-net forging; nagbabago ang stock ng lalim ng pagputol, pakikipag-ugnayan ng tool, at cycle ng oras.
- Layunin ng tampok. Ang mga thread, chamfer, fillet, undercut, at relief ay nangangailangan ng layunin. Ang isang cosmetic chamfer ay maaaring maging isang banggaan sa isang tool na nakaharap sa likod.
- Salansan ng pagpapaubaya. Ang CAD ay nagpapakita ng nominal na geometry. Hindi ito nagpapakita ng chucking deflection, thermal growth, o epekto ng mapurol na insert.
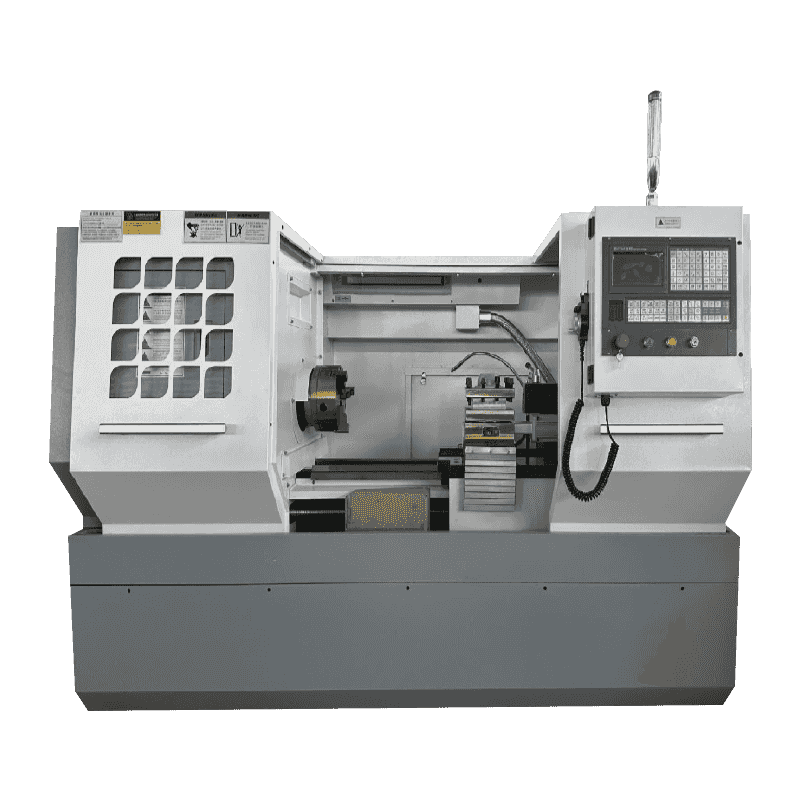
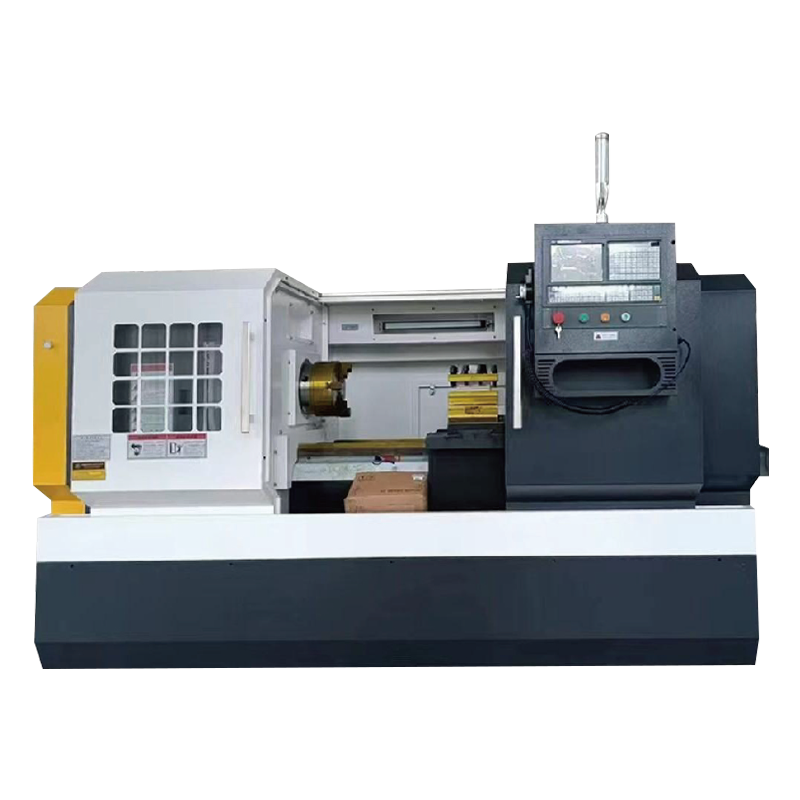
Para sa mga tindahan na nagpuputol ng mas malaking bar stock o gumagamit ng mabibigat na roughing pass, ang isang high-power horizontal lathe na may stable na kama ay nagbibigay sa programmer room na gumamit ng makatotohanang depths of cut.
 CK6150 High-Power CNC Horizontal Lathe High-power flat-bed lathe na may 82 mm spindle bore at 7.5 kW motor, na angkop sa mas malaking bar stock at heavy roughing na may katugmang CAM. Tingnan ang Produkto →
Mula sa Toolpath hanggang sa Machine Motion
Ang output ng CAM ay hindi pangkalahatan. Ang post-processor ay nagsasalin ng isang generic na toolpath sa code na inaasahan ng isang partikular na makina: mga posisyon sa pagbabago ng tool, spindle orientation, coolant M-codes, tailstock movement, chuck clamping, bar-feeder handshake, at subspindle synchronization. Ang isang post na malapit ngunit hindi tama ay maaaring makagawa ng isang program na mukhang makatwiran sa screen at hindi maganda ang pagkilos sa makina.
Binabago ng mga feature ng makina ang trabaho sa programming nang higit sa inaasahan ng karamihan sa mga mamimili:
- Bilang ng axis. Ang isang two-axis lathe at isang three-axis turning center na may Y-axis o subspindle ay nangangailangan ng iba't ibang collision checks at synchronization logic.
- Configuration ng toresilya. Tinutukoy ng bilang ng mga istasyon, live na tooling, at dual-turret na kakayahan kung ang isang feature ay maaaring tapusin sa isang setup o kailangan ng pangalawang operasyon.
- Kakayahang kontrolin. Ang macro support, memory, look-ahead, at canned cycle ay nakakaapekto sa kung paano nakabalangkas ang program at kung gaano ito kabilis tumakbo nang walang dwells.
- Workholding. Ang mga pagpipilian sa chuck, collet, steady rest, at tailstock ay nagtatakda ng stock model at ang maabot na lugar.
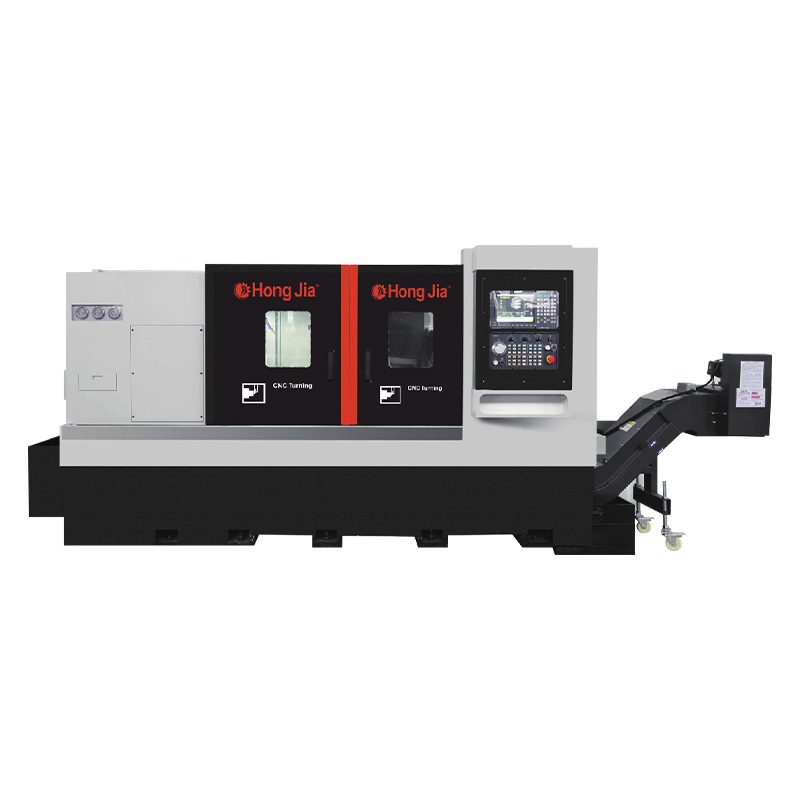
Sa isang heavy-cutting turning center, dapat ding igalang ng programmer ang spindle power at torque. Ang isang landas na mukhang mahusay sa software ay maaaring matigil ang spindle o lumikha ng satsat kung ang lalim ng hiwa ay lumampas sa kung ano ang maaaring makuha ng makina.
 NC-106D Heavy-Cutting Horizontal Turning Center Heavy-cutting turning center na may 56 mm spindle bore, 11 kW spindle, at 12-station power turret, na sulit na suriin kapag itinutugma ang CAM sa spindle torque at tooling. Tingnan ang Produkto →
Isang Praktikal na Checklist Bago Ka Mag-commit
Ang pinakamurang lugar para makahuli ng CAD/CAM error ay ang computer pa rin. Ang pangalawang pinakamurang ay isang dry run. Ang pinakamahal ay ang na-scrap na unang artikulo sa isang makina na naka-book na.
- Kunin ang katutubong CAD file at isang neutral na STEP file. Suriin ang mga unit, datum, at integridad ng modelo bago mag-quote.
- Sumang-ayon sa stock at workholding. Kumpirmahin ang laki ng bar, chuck jaws, fixture clearance, at kung ang bahagi ay nangangailangan ng tailstock o steady rest.
- Buuin ang setup ng CAM gamit ang totoong machine kinematics. Gamitin ang aktwal na turret, mga may hawak ng tool, at post-processor, hindi isang generic na demonstrator.
- Gayahin ang pag-aalis ng stock at pagsuri ng banggaan. Maghanap ng mga mabilis na galaw sa pamamagitan ng chuck, pagkagambala sa may hawak ng tool, at hindi maabot na mga feature.
- Patunayan ang programa at suriin ang unang artikulo. I-verify ang mga tool offset, work offset, first-cut allowance, at pagtanggap laban sa drawing.
Ang pagkakasunud-sunod na ito ay hindi papeles. Ito ang pinakamurang paraan upang mahuli ang isang maling insert radius, isang nawawalang chamfer, o isang turret na hindi maabot ang likod na mukha.
Mga Karaniwang Maling Palagay at Ang Gastos Nito
Ang CAD/CAM ay push-button. Ang CAM ay nangangailangan pa rin ng mga desisyon tungkol sa stock, mga tool, pagkakasunud-sunod ng mga operasyon, at mga hold na puntos. Maaaring kalkulahin ng software ang isang landas; hindi ito makapagpasiya kung ang bahagi ay lilipat kapag bumukas ang chuck.
Ang anumang post-processor ay gagana. Ang isang generic na post ay maaaring gumawa ng code na mukhang tama at tumatakbong mali. Ang taas ng pagbabago ng tool, oryentasyon ng spindle, at pagkakasunud-sunod ng coolant ay partikular sa makina para sa isang dahilan.
Ang simulation ay nagpapatunay sa bahagi. Ang simulation ay nagpapatunay ng paggalaw, hindi dynamics. Hindi ito magpapakita ng satsat mula sa isang mahabang boring bar o pagpapalihis mula sa mahinang setup.
Ang pinakamurang makina ay ang pinakamurang bahagi. Kung ang isang mas murang makina ay nagdagdag ng pangalawang setup, isang karagdagang kabit, o isang mas mabagal na cycle, ang pagtitipid ay mawawala sa yugto ng panipi.
Pagtutugma ng Machine sa Trabaho
Ang mga pahalang na lathe at mga turning center ay angkop sa shaft, disc, at manggas kung saan umiikot ang bahagi sa paligid ng isang matatag na centerline. Ang mga vertical na lathe ay kadalasang mas angkop para sa malalaking bahagi, maikli ang haba dahil mas matatag ang workholding at mas simple ang paglo-load. Ang mga vertical machining center ay humahawak ng mga prismatic na bahagi na may mga mukha, bulsa, at mga pattern ng butas. Ang setup ng CAM ay dapat sumunod sa parehong lohika: piliin ang makina na nag-aalis ng pinakamaraming mga setup nang hindi ginagawang mas mahirap hawakan ang bahagi.
A pahalang na CNC turning at milling series karaniwang sumasaklaw sa simpleng dalawang-axis na lumiliko sa pamamagitan ng live-tooling at mga pagsasaayos ng subspindle. Ang hanay na iyon ay mahalaga dahil ang parehong bahagi ng pamilya ay maaaring mangailangan ng pangunahing lathe ngayon at isang turning center sa susunod na taon.
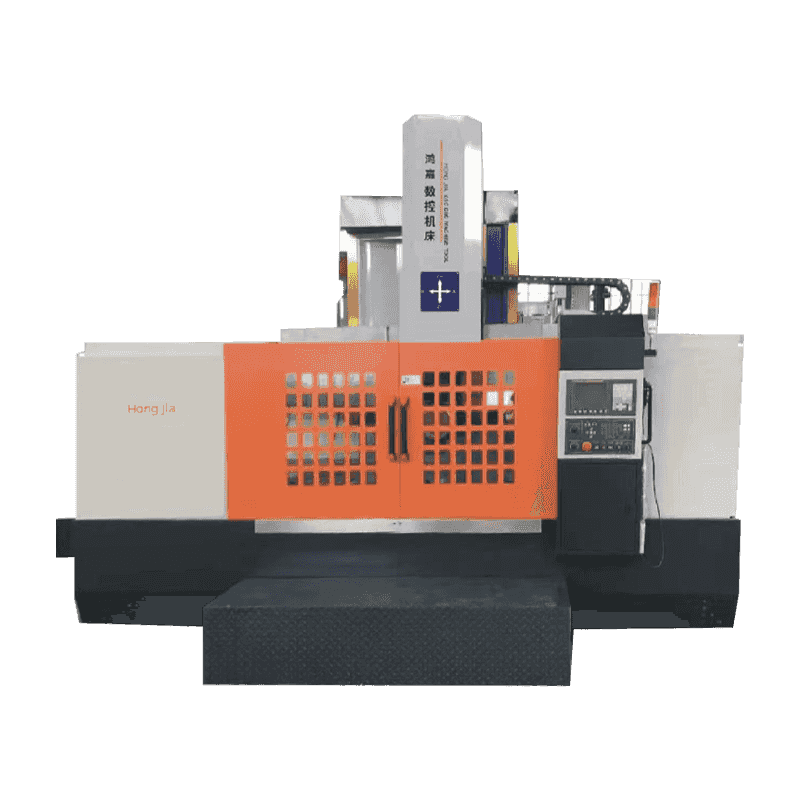
Para sa malalaking singsing, flanges, at maiikling shaft, maaaring gawing simple ng single-column vertical lathe ang workholding at bawasan ang tuksong i-overhang ang bahagi. Ang CK5116B CNC single-column vertical lathe ay isang halimbawa ng configuration na iyon.
 CK-5116B Siemens 808D Single-Column Vertical Lathe Single-column vertical lathe na may 1400 mm hydraulic chuck at 1600 mm max na tool post diameter, kapaki-pakinabang para sa malalaking ring at flanges kung saan mahalaga ang pagiging simple ng workholding. Tingnan ang Produkto →
Ang CAD at CAM ay hindi mga kategorya ng software upang ihambing sa isang listahan ng tampok. Ang mga ito ay ang handoff sa pagitan ng isang guhit at isang gupit na bahagi. Linisin ang modelo, tapat na tukuyin ang stock at workholding, i-post sa aktwal na makina, at ituring ang unang artikulo bilang isang pagsubok sa halip na bilang produksyon. Sa ganoong paraan, ang makina ay magiging isang predictable na bahagi ng quote sa halip na ang variable na nagpapasya kung ang trabaho ay kumikita.
